Sep 16, 2026
Когда листу из углеродистой стали толщиной 6 мм требуется точный изгиб на 90° с повторяемой точностью, гидравлический листогибочный пресс — единственная машина, обеспечивающая требуемый тоннаж и управляемость. В отличие от ручных фальцевальных или механических прессов, гидравлические системы обеспечивают полный тоннаж на протяжении всего хода, что делает их идеальными для толстых листов, длинных заготовок и сложных установок штампов. В этой статье объясняется, как работают гидравлические листогибочные прессы, сравниваются два доминирующих типа синхронизации и рассказывается о ключевых параметрах, которые следует учитывать перед покупкой.
Контент
Все гидравлические листогибочные прессы используют гидравлические цилиндры для перемещения подъемника (верхней балки) вниз. Насос нагнетает масло в цилиндры, создавая силу, которая передается через плунжер на пуансон, который вдавливает лист в V-образную матрицу. Фундаментальным преимуществом гидравлики является плотность силы: компактный цилиндр может производить сотни тонн без механической инерции маховика или сцепления.
Скорость и положение хода контролируются сервоклапанами или пропорциональными клапанами. В современных моделях с ЧПУ контроллер дает команду клапанам достичь точного положения нижней мертвой точки, компенсируя изменения температуры масла и прогиб рамы. Согласно отраслевым руководствам, хорошо настроенный гидравлический листогибочный пресс может удерживать углы изгиба в пределах ±0,5° в течение тысяч циклов.
Механические листогибочные прессы используют вращающийся эксцентриковый вал, который перемещает плунжер. Они обеспечивают высокую скорость, но ограниченную регулировку хода и рискуют перегрузить трансмиссию при изгибе, близком к максимальной мощности. С другой стороны, гидравлические листогибочные прессы имеют встроенную систему сброса давления: если материал слишком толстый или несоответствие матрицы слишком велико, предохранительный клапан открывается, предотвращая повреждение машины и инструментов. Этот запас прочности имеет решающее значение в условиях цеха, где толщина материала варьируется от партии к партии.
Все гидравлические листогибочные тормоза должны удерживать плунжер параллельно столу во время гибки. Используются два проверенных механизма: торсионно-осевая (механическая) синхронизация и электрогидравлическая сервосинхронизация. Каждый из них соответствует различным масштабам производства и требованиям к точности.
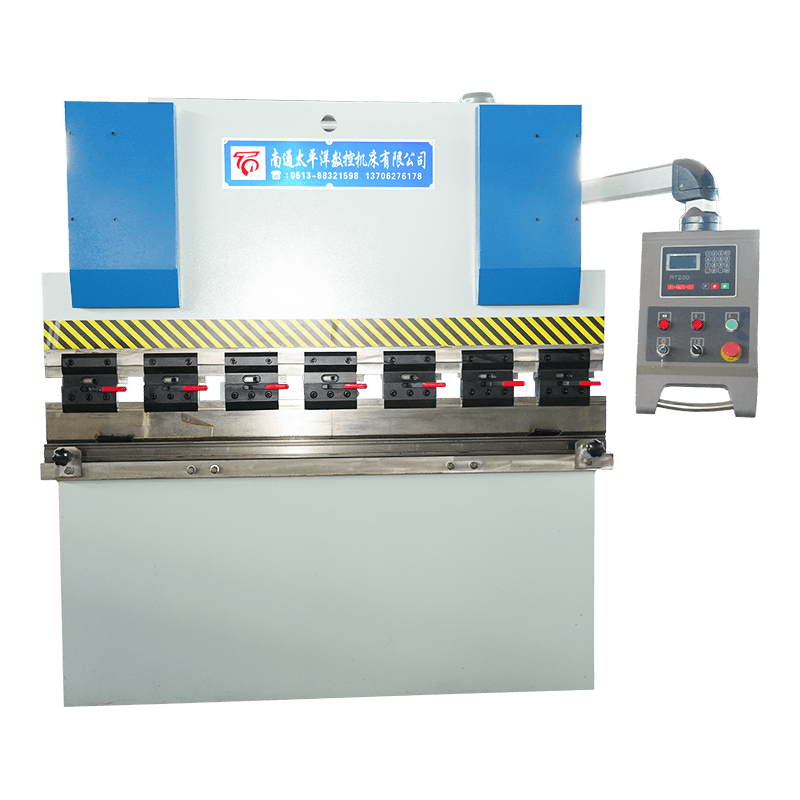
В данной конструкции используется торсион, соединяющий левый и правый гидроцилиндры. Когда цилиндры движутся, торсион заставляет обе стороны двигаться одинаково. Система механически надежна, не требует электронной обратной связи и проста в обслуживании. Это наиболее экономичный выбор для универсальной гибки листов толщиной до 6 мм. Для надежной рабочей лошадки в этой категории 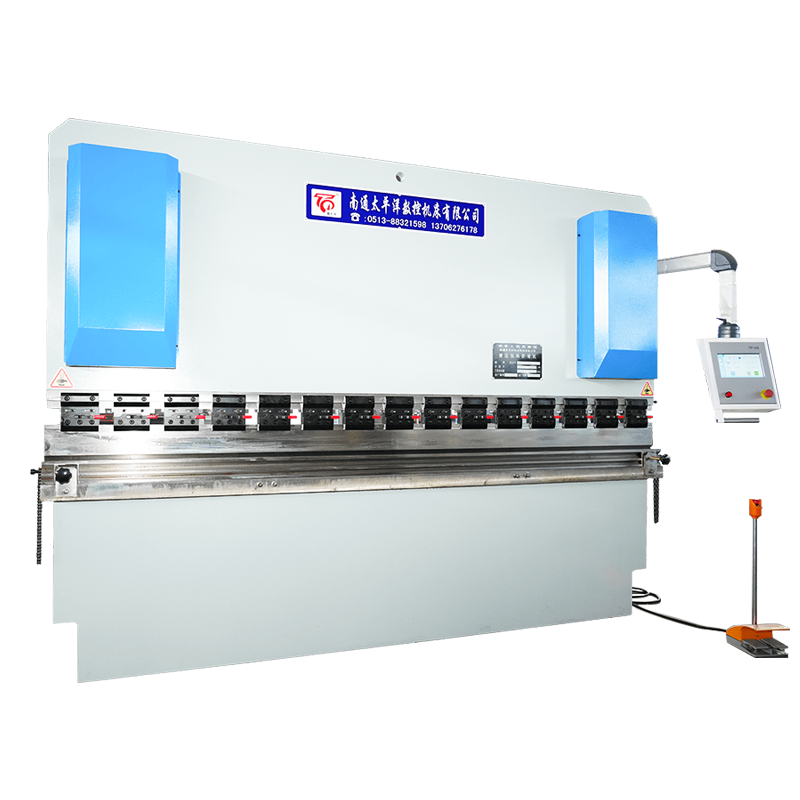 WC67K Синхронный гидравлический листогибочный пресс с ЧПУ с торсионной осью Этот листогибочный пресс с механической синхронизацией обеспечивает надежную параллельность без электронной обратной связи, что делает его экономичным выбором для обычной гибки толщиной до 6 мм и идеально подходит для крупносерийного производства. Посмотреть продукт → предлагает проверенную конструкцию со сварной рамой из стальных листов, анализируемой с помощью программного обеспечения ANSYS.
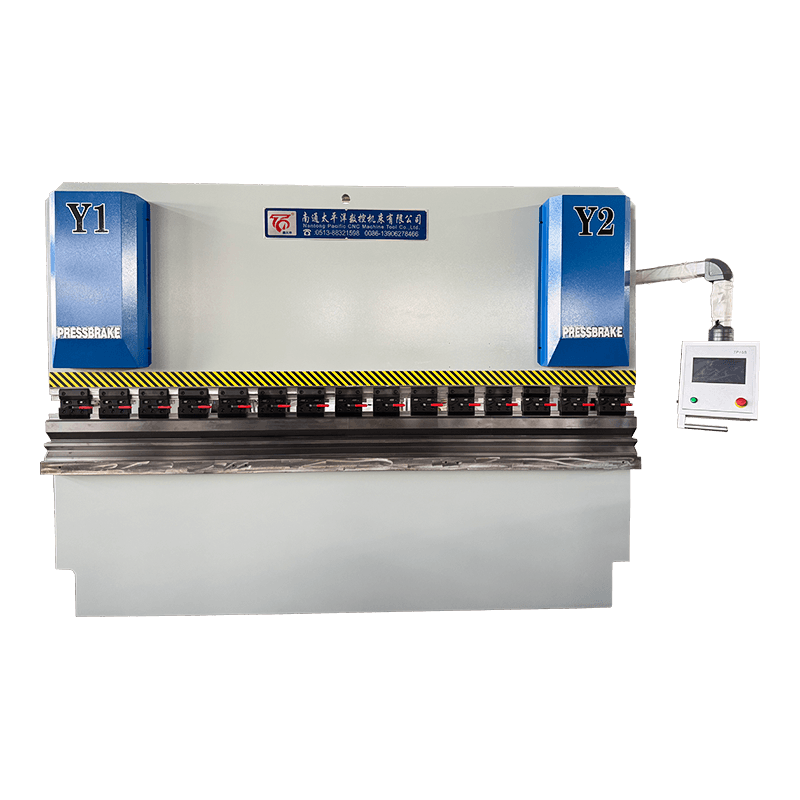
Здесь каждый цилиндр управляется независимо с помощью сервоклапана и линейного энкодера. Контроллер ЧПУ постоянно сравнивает положение левого и правого плунжера и регулирует поток масла в режиме реального времени. Это обеспечивает очень высокий уровень параллельности – обычно в пределах 0,02 мм – и позволяет запрограммировать компенсацию прогиба в контроллере. 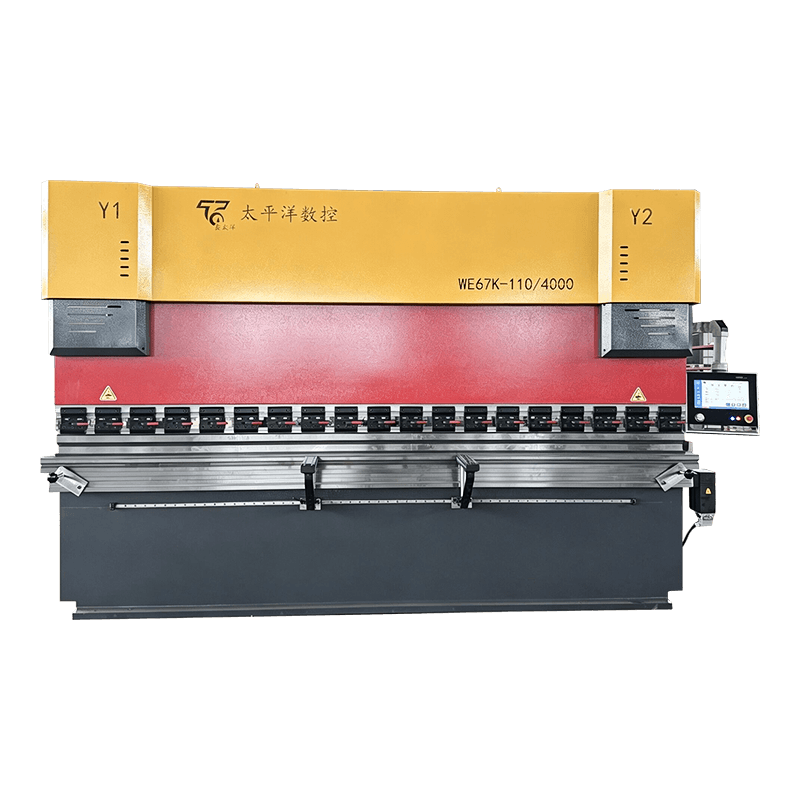 WE67K Электрогидравлический сервопривод с ЧПУ Гидравлический листогибочный пресс Благодаря независимому управлению сервоклапаном и линейным энкодерам эта модель обеспечивает параллельность в пределах 0,02 мм и поддерживает компенсацию прогиба, что подходит для аэрокосмических и точных архитектурных работ. Посмотреть продукт → предназначен для отраслей, где требуется высокоточная гибка длинных заготовок, таких как аэрокосмическая промышленность и архитектурные панели из нержавеющей стали.
Обе серии доступны в диапазоне тоннажа от 40 до 1000 тонн и могут быть оснащены стандартным или специальным оборудованием. Выбор зависит, прежде всего, от требуемого углового допуска и объема производства: электрогидравлические модели стоят дороже, но сокращают количество брака и время наладки при большом объеме производства.
Выбор подходящей машины выходит за рамки тоннажа. Следующие параметры должны соответствовать геометрии вашей заготовки, материалу и желаемой производительности.
| Параметр | Почему это важно | Типичный диапазон |
|---|---|---|
| Изгибающая сила (тоннаж) | Определяет максимальную толщину пластины, которую можно согнуть. | 40 – 1000 тонн |
| Длина изгиба | Должен охватывать самую длинную обрабатываемую заготовку. | 1,5 – 8 м |
| Инсульт | Влияет на максимальную высоту боковой полки. | 100 – 400 мм |
| Глубина горла | Расстояние от рамы до центра штампа | 200 – 500 мм |
| Система управления | 2-осевой (Y1 Y2) и 4-осевой (Y1 Y2 X R) | ЧПУ с сенсорным экраном |
| Задний упор | Автоматический измеритель для повторяемой ширины фланцев | Ось X ± 0,1 мм |
Помимо стандартных параметров, учитывайте гибкость производителя станка. Такие производители, как Nantong Pacific, предлагают нестандартные конструкции — например, сверхдлинные станины или усиленные рамы для гибки нержавеющей стали, — что может быть преимуществом, когда ваши проекты выходят за рамки спецификаций каталога. Для многих магазинов 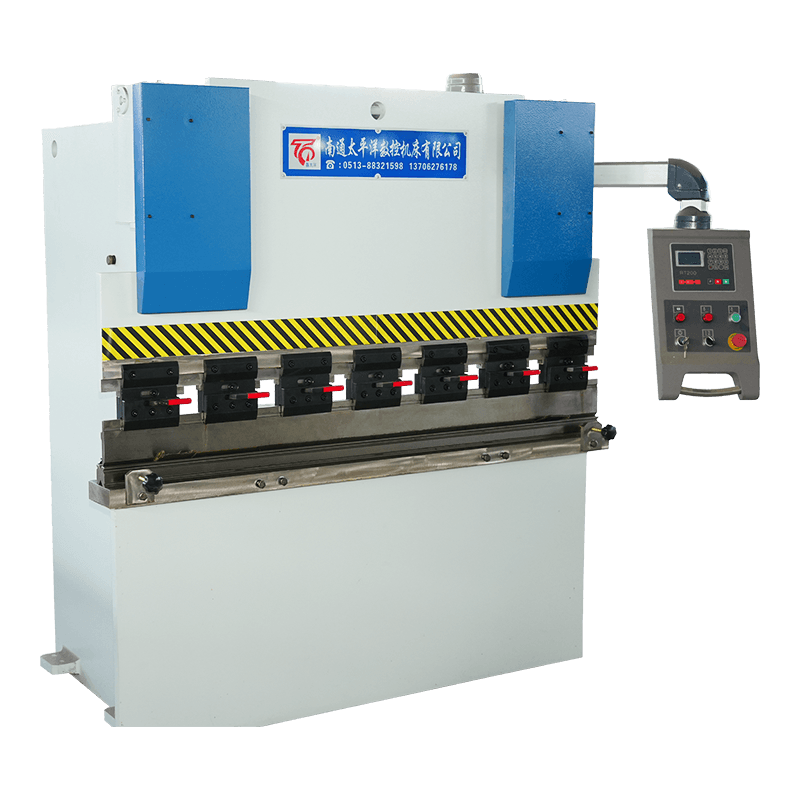 Гидравлический станок для гибки листового металла WC67Y Надежный листогибочный пресс с ЧПУ начального уровня с контроллером E21 и стальной сварной рамой, предназначенный для малых и средних мастерских, которым требуется надежная гибка с низкими эксплуатационными расходами без расширенных функций ЧПУ. Посмотреть продукт → служит надежным решением начального уровня, когда функции ЧПУ еще не требуются.
Более подробную информацию о повседневной работе и устранении неполадок см. распространенные неисправности гидравлических гибочных станков и их решения и правильная практика технического обслуживания .
Гидравлические листогибочные прессы долговечны, но пренебрежение качеством жидкости, состоянием уплотнений и чистотой фильтра приводит к перепадам давления и смещению позиционирования. Простой еженедельный контрольный список — проверка уровня масла, проверка утечек и контрольный изгиб с использованием известной матрицы — может продлить срок службы машины на годы. Наиболее частые жалобы оператора включают низкую скорость штока (часто проблема с насосом или клапаном), неравномерный изгиб (износ уплотнения цилиндра) и изменение угла (регулировка заднего упора или венца).
Многие из этих проблем можно предотвратить с помощью плановой замены гидравлического масла (каждые 2000 часов или ежегодно) и поддержания чистоты направляющих поршня. Если вы столкнулись с постоянными проблемами, руководство по устранению неполадок упомянутое ранее охватывает пошаговую диагностику каждого симптома.
A: Гидравлические листогибочные прессы используют заполненные маслом цилиндры для создания усилия, идеально подходящего для тяжелого изгиба (толщина пластины > 3 мм). В сервоэлектрических листогибочных прессах используются шарико-винтовые пары, приводимые в движение серводвигателями, что обеспечивает более высокую скорость и энергоэффективность при работе с тонкими листами.
A: Для длины гибки 2 м с V-образным отверстием и толщиной материала 8× требуется около 80 тонн. Используйте формулу: сила (тонна) = (длина × толщина материала² × 1,5) / отверстие матрицы.
Ответ: Да, но для нержавеющей стали требуется примерно на 50% больше тоннажа, чем для мягкой стали той же толщины, из-за более высокой прочности на разрыв. Убедитесь, что рама и инструменты машины рассчитаны на дополнительную силу.
Ответ: При правильном обслуживании гидравлический листогибочный пресс может надежно работать в течение 20–30 лет. Ключевые факторы: регулярная замена масла, замена уплотнений каждые 5‑10 лет и избежание постоянных перегрузок.
A: Задний упор точно позиционирует лист перед каждым изгибом. Задние упоры с ЧПУ автоматизируют это, сокращая время настройки и обеспечивая повторяемость размеров фланцев в пределах ±0,1 мм.
О: Да, особенно модели с электрогидравлическими сервоприводами с высокой скоростью подвода поршня (до 200 мм/с) и автоматическими устройствами смены инструмента. Они широко используются на линиях производства автомобилей и бытовой техники.
Связанные продукты
Связаться с нами
Заводский адрес
Промышленный парк Сичан, посёлок Чэндун, Город Хайан, город Наньтун, провинция Цзянсу, Китай
Электронная почта
Телефон
+86-13906278466
продукция
QR -код

 English
 русский
 عربى