Sep 23, 2026
Гидравлические ножницы для листового металла — это не просто инструмент, это основа любой серьезной линии по производству листового металла. В отличие от механических или лазерных альтернатив, он использует жидкость под давлением для создания постоянной силы, создавая квадратные кромки без заусенцев на материалах толщиной до 25 мм и без зон термического воздействия. Согласно отраслевым данным Китайской ассоциации кузнечно-прессового оборудования, гидравлические ножницы составляют более 60% промышленных установок для резки листового металла в производстве тяжелого оборудования именно потому, что они сочетают в себе невероятную мощность и повторяемую точность.
Контент
Гидравлические ножницы для пластин работают по принципу Паскаля: электродвигатель приводит в движение гидравлический насос, который нагнетает масло в цилиндр. Поршень цилиндра прилагает силу к верхнему лезвию, которое опускается к неподвижному нижнему лезвию и разрезает материал. Весь цикл — зажим, резка, втягивание — контролируется блоком клапанов, а на современных моделях часто — контроллером ЧПУ.
Ключевые компоненты и их роли:
Понимание этих деталей помогает при диагностике распространенных проблем, таких как проскальзывание лезвий или неровный рез — темы, рассмотренные в разделе Устранение неполадок в станке для резки листового металла .
Решение часто сводится к трем факторам: толщине материала, объему производства и качеству кромки. Ниже приведено сравнение на основе данных, основанное на опросе 120 производственных цехов в Северной Америке и Европе (Журнал Fabricating & Metalwилиking Magazine, 2025).
Ключевые выводы: Гидравлические ножницы обеспечивают самую низкую стоимость резки листов средней и толстой толщины (≥3 мм), обеспечивая при этом нулевую тепловую деформацию. Лазер превосходно справляется со сложными контурами и тонкими листами, но его эксплуатационные расходы резко возрастают, когда толщина превышает 6 мм. Для большинства операций по изготовлению конструкций и обычных операций резки гидравлические пластинчатые ножницы остаются наиболее экономичным и надежным решением.
Все гидравлические ножницы относятся к одной из двух структурных категорий: гильотина (подвижная балка) or поворотная балка . Выбор влияет на занимаемую площадь, зазор лезвия и способность работать с тяжелым листом.
В гильотинной конструкции верхнее лезвие перемещается вертикально внутри направляющих, обеспечивая постоянный передний угол. Это позволяет резать очень толстые листы (до 40 мм в некоторых конфигурациях) с меньшими искажениями. Минус: каркас тяжелее и требует более глубокого фундамента. Такие производители, как Nantong Pacific, предлагают 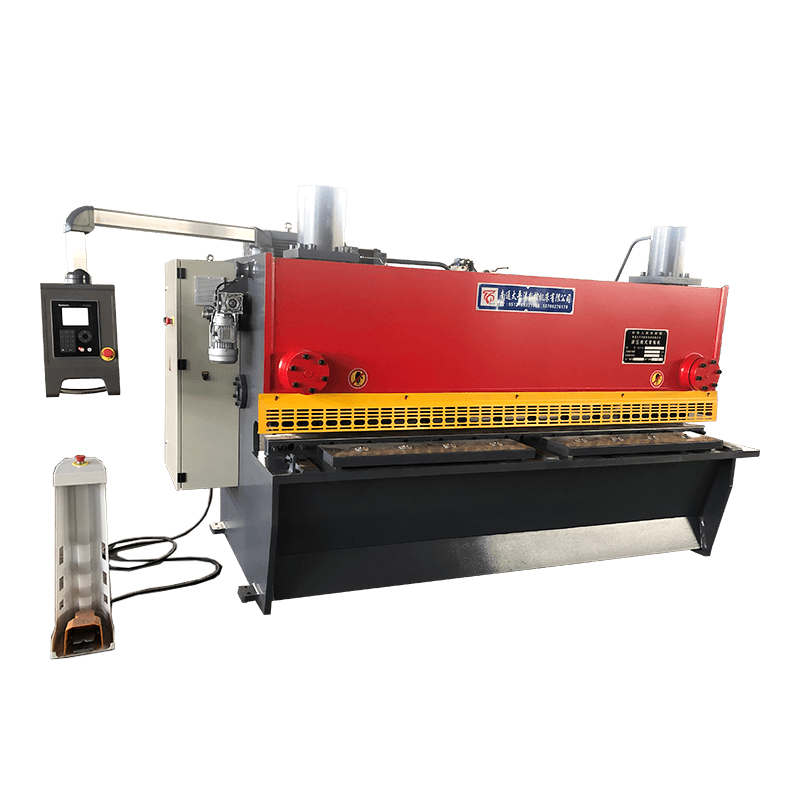 Гидравлические гильотинные ножницы с ЧПУ серии QC11Y/K Эти гильотинные ножницы превосходно режут толстые листы с минимальной деформацией, что делает их идеальными для серийного производства с программируемым задним упором и прижимами с сервоуправлением. Посмотреть продукт → с программируемым задним упором и прижимами с сервоуправлением, что делает его идеальным для серийного производства.
Сдвиг поворотной балки перемещает верхнее лезвие по дуге вокруг точки поворота. Это снижает вес рамы и улучшает доступ к области лезвия. Он отлично подходит для тонких листов (0,5–16 мм) и ограниченного пространства. 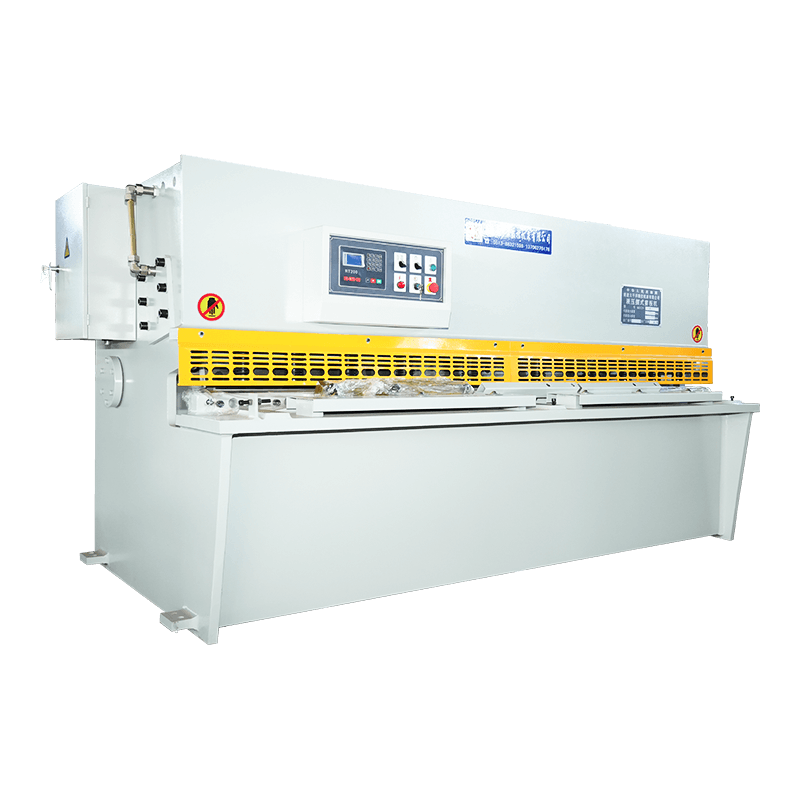 Гидравлические ножницы с поворотной балкой серии QC12Y/K с ЧПУ Разработанные для тонких листов (0,5–16 мм), эти ножницы с поворотной балкой обеспечивают высокую скорость резки, компактную конструкцию и точное управление с помощью ЧПУ для обработки легкой стали. Посмотреть продукт → предлагает высокую скорость резки и меньшую занимаемую площадь, популярен в производстве легкой стали и в автомобильной промышленности.
| Особенность | Гильотина (QC11Y/K) | Поворотная балка (QC12Y/K) |
|---|---|---|
| Максимальная толщина резки (типичная) | 40 мм | 16 мм |
| Регулировка зазора лезвия | Гидравлический, с сервоуправлением | Ручной или моторизованный |
| Вес рамы | Тяжелый (требуется усиленный пол) | Зажигалка (стандартный промышленный пол) |
| Скорость резки | 5–12 ударов/мин | 10–20 ударов/мин |
| Лучшее для | Толстая пластина, конструкционная сталь | Листовой металл, легкая/средняя толщина |
Выбор между ними зависит не только от машины, но и от состава материалов, занимаемой площади и ожидаемой производительности. Для более подробного обзора прочитайте наш знакомство с листорезными станками .
Сопоставление этих факторов с объемом вашего производства поможет вам выбрать правильную спецификацию. Многие магазины обнаруживают, что 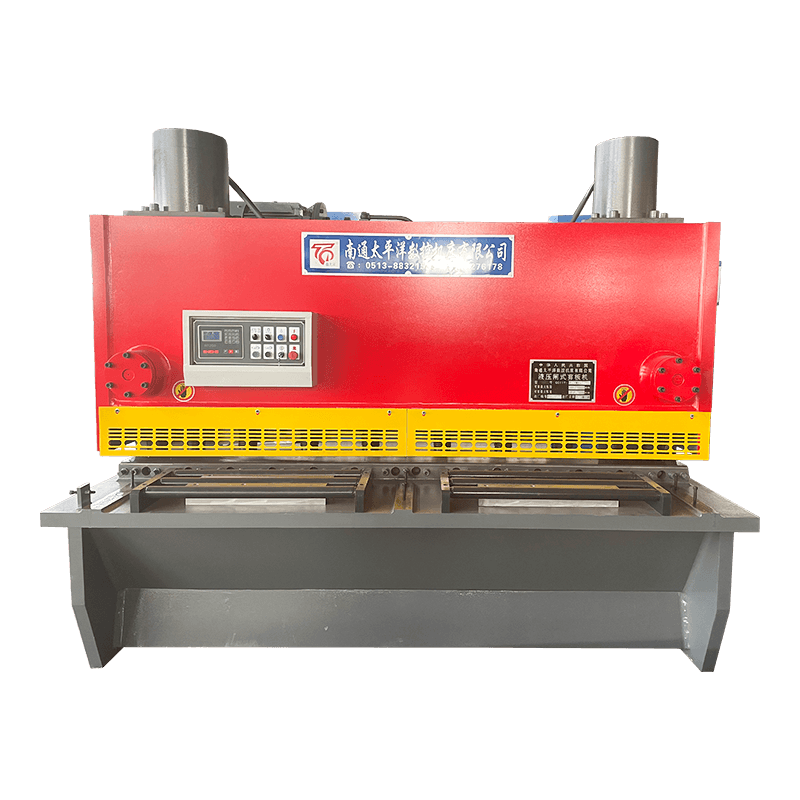 Nantong Pacific — поставщик гидравлических гильотин с глобальным охватом Выбор надежного поставщика гарантирует качество и сервис; Nantong Pacific предлагает полный спектр стригальных машин и поддерживает клиентов по всему миру, оказывая предпродажную и послепродажную помощь. Посмотреть продукт → окупается в течение 18 месяцев благодаря уменьшению количества отходов и повышению производительности.
Правильное техническое обслуживание удваивает срок службы гидравлических ножниц. Следование графику производителя не подлежит обсуждению, но вот три высокоэффективных метода:
Более подробную информацию о процедурах ремонта см. в нашем руководстве по распространенные неисправности стригальных машин и способы их устранения .
В1: Для чего используются гидравлические ножницы?
Гидравлические ножницы разрезают металлические листы на точную ширину или длину с помощью лезвия с гидравлическим приводом. Это стандартный метод вырубки, обрезки и подготовки листов к гибке, сварке или дальнейшей формовке.
Q2: В чем разница между гильотиной и ножницами с поворотной балкой?
Гильотинные ножницы перемещают лезвие вертикально и позволяют резать более толстые листы (до 40 мм). Ножницы с поворотной балкой поворачивают лезвие на шарнире, обеспечивая более высокую скорость и более легкую раму для материалов толщиной до ~ 16 мм.
В3: Могут ли гидравлические ножницы резать нержавеющую сталь?
Да. Большинство гидравлических ножниц могут резать нержавеющую сталь 304/316 толщиной до 8–12 мм при соответствующем зазоре лезвия и переднем угле. Для некоторых моделей требуется настройка низкого давления во избежание наклепа.
В4: Как выбрать правильную длину резки?
Измерьте самую длинную стандартную пластину плюс запас 15%. Распространенные размеры: 2500 мм, 3200 мм и 4000 мм. Недостаточный размер ножниц ограничивает вашу производительность, а больший размер увеличивает стоимость и площадь помещения.
Вопрос 5: Какое обслуживание требуется ежедневно гидравлическим ножницам?
Проверьте уровень масла, выпустите воздух из гидравлического контура, осмотрите ножи на наличие трещин и смажьте направляющие. Также проверьте прижимные зажимы и кнопку аварийной остановки.
Вопрос 6: Стоит ли вкладывать деньги в задний упор с ЧПУ?
Да, для серийного производства. Задний упор с ЧПУ улучшает повторяемость с ±0,5 мм до ±0,1 мм и сокращает время настройки на 70%. В магазине с большим ассортиментом продукции он окупается в течение 6 месяцев.
Вопрос 7: Почему ножницы оставляют заусенцы на кромке среза?
Заусенцы указывают на затупление лезвий, неправильный зазор (слишком большой зазор) или изношенные прижимы. Отрегулируйте зазор в соответствии с толщиной материала (обычно 5–8% толщины) и при необходимости заточите лезвия.
Вопрос 8: Можно ли интегрировать гидравлические ножницы в автоматизированную линию?
Да. Современные гидравлические ножницы с ЧПУ поддерживают сетевую связь (EtherCAT, Profinet) и могут быть связаны с устройствами подачи рулонов, укладчиками и гибочными роботами для создания полностью автоматизированных линий вырубки.
Связанные продукты
Связаться с нами
Заводский адрес
Промышленный парк Сичан, посёлок Чэндун, Город Хайан, город Наньтун, провинция Цзянсу, Китай
Электронная почта
Телефон
+86-13906278466
продукция
QR -код

 English
 русский
 عربى