Oct 21, 2026
Допустим, вы указываете тридцать снарядов длиной 3000 мм и толщиной 12 мм из мягкой стали. Машина, которая решает, приносит ли эта работа деньги, не та, у которой самый большой экран на панели управления. Это тот, который может предварительно согнуть оба края пластины, поэтому готовый цилиндр попадает к сварщику круглым и закрытым, вместо того, чтобы иметь два плоских конца, которые кто-то должен обрезать и шлифовать.
Это краткий ответ: Сначала выберите геометрию валков и производительность формования, а затем купите систему управления в качестве слоя повторяемости поверх них. Листопрокатный станок с ЧПУ зарабатывает на жизнь, воспроизводя результат, а не создавая его. Далее объясняется, что может и не может делать система управления, чем различаются три распространенные конфигурации рулонов и какие цифры стоит запросить у строителя, прежде чем подписывать.
Контент
Листопрокатный станок имеет очень мало движений. Нижние валки перемещаются вверх или вниз; на четырехвалковой машине боковой валок перемещается внутрь и наружу; валки вращаются. Траектория инструмента для интерполяции отсутствует, поэтому управление прокатным станком ближе к системе позиционирования, чем к многоосному ЧПУ на листогибочном прессе.
На практике ЧПУ здесь означает позиционирование этих линейных осей с числовым управлением, обычно сервоприводы или пропорциональные клапаны с обратной связью по положению, а также экран, который сохраняет положения крена в виде программ. На механическом трехвалковом станке такая же регулировка производится с помощью маховиков и шкалы.
Вознаграждение появляется при повторной работе. Первая оболочка в партии всегда является пробной деталью, поскольку упругость меняется в зависимости от толщины, предела текучести и даже теплоты плавления. После того, как положения валков найдены и сохранены, детали со второй по тридцать получаются одинакового диаметра с гораздо меньшим вмешательством оператора, что очень важно в цехах с высокой текучестью кадров.
Чего не делает ЧПУ, так это создает геометрию предварительной гибки. Если машина не сможет зажимать и сгибать края пластины, ни один контроллер не сможет изготовить настоящий цилиндр. Эти возможности зависят от рамы, диаметра валков и расстояния между ними.
Магазины, сравнивающие конструкции, могут увидеть рядом механические, гидравлические и четырехвалковые варианты. серия листопрокатных машин .
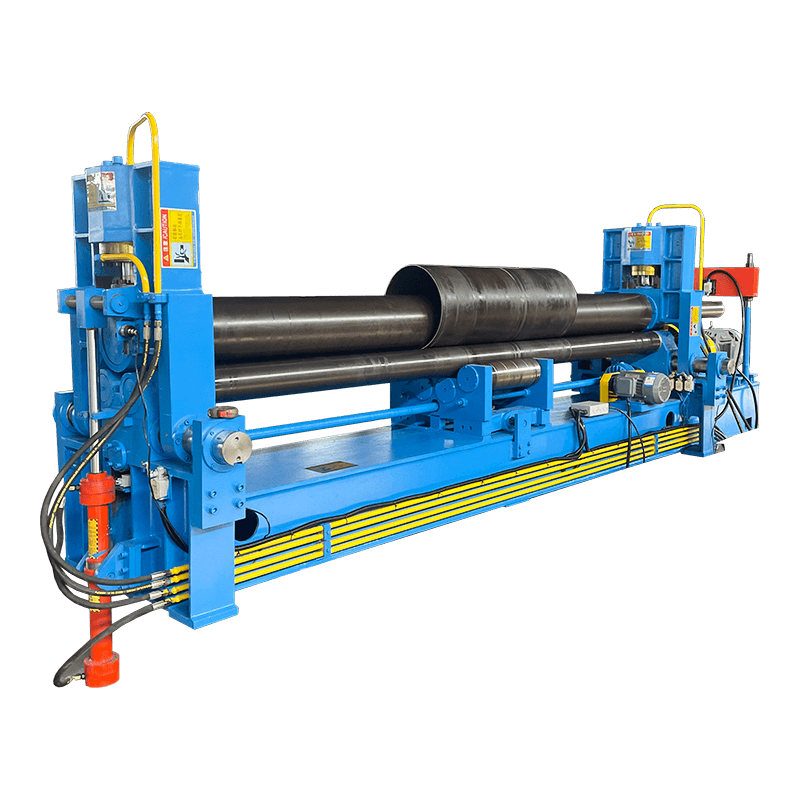 Универсальная гидравлическая прокатная машина с 3 валками серии W11S Ознакомьтесь с этим гидравлическим трехвалковым вариантом для прокатки листового проката с технологией предварительной гибки, управлением с ЧПУ и спецификациями для цилиндрической, конической и многорадиусной формовки. Посмотреть продукт →
Отбросьте рекламный язык, и вы увидите, что три распространенные конфигурации отличаются одним физическим фактом: тем, как край пластины предварительно согнут.
Симметричная трехвалковая машина имеет два фиксированных нижних валка и верхний валок, который движется прямо вниз. Это самый простой и дешевый способ раскатать снаряд, и он до сих пор остается «рабочей лошадкой» во многих мастерских. Загвоздка находится на концах. Полоса, находящаяся между двумя нижними валками, никогда не сгибается, поэтому для предварительного изгиба задней кромки оператору приходится вынимать лист, разворачивать его и снова подавать. На тяжелом снаряде это время крана.
Универсальная трехвалковая машина придает движение верхним или нижним валкам, поэтому через них может пройти предварительно согнутый край. Обе кромки затем предварительно сгибаются за один установ, и экономия времени на обработке обычно превышает разницу в цене.
Четырехвалковая машина использует четвертый боковой валок для предварительной гибки. Пластина остается зажатой между верхним и нижним валками, оба края сгибаются за один проход, и никто не поворачивает пластину. Геометрия также позволяет готовой оболочке приблизиться к диаметру верхнего рулона, что укорачивает несогнутую полосу, оставшуюся на шве.
| Рассмотрение | Симметричный трехвалковый | Универсальный трехвалковый | Четырехвалковый |
|---|---|---|---|
| Предварительная гибка кромок | Нужна повторная подача или отдельный пресс | Обе кромки в одной установке | Обе кромки за один проход, пластина остается зажатой |
| Обращение с пластинами | Самый высокий | Средний | Самый низкий |
| Типичная посадка | Тонкая пластина, небольшие партии, ограниченный бюджет | Смешанная работа, средние партии. | Длинные ракушки, нержавеющая сталь, повторные партии |
| Относительная цена машины | Самый низкий | Средний | Самый высокий |
| Требуются навыки оператора | Высокий | Средний | Ниже, если программы существуют |
Иллюстративное сравнение на основе конфигурации машины, оцененной по шкале от 1 до 5. Это не измеренные производственные данные.
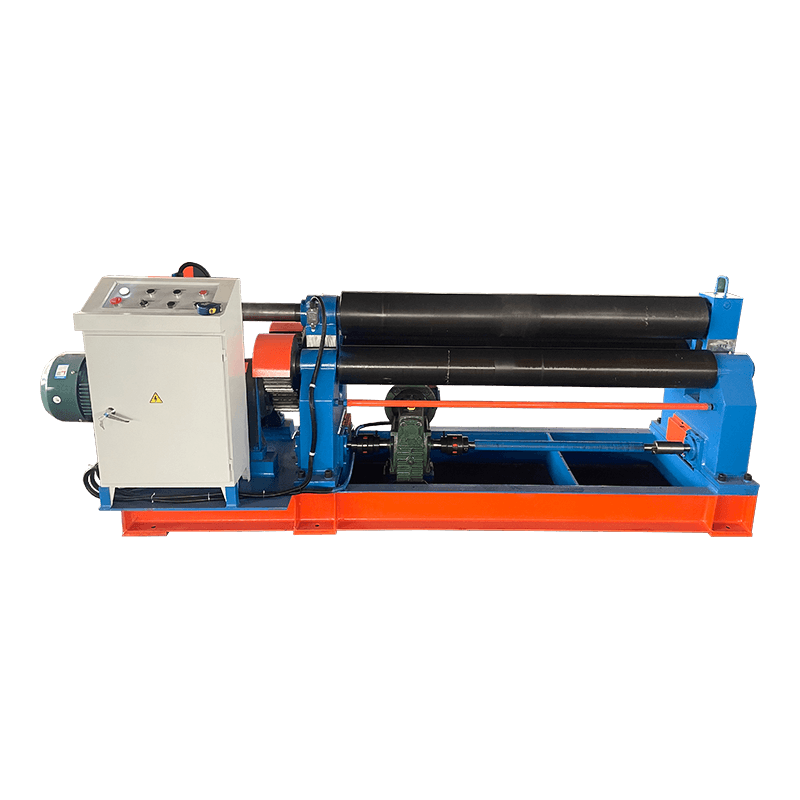 Трехвалковый симметричный механический листогибочный станок серии W11 Механический вариант с тремя роликами для цилиндрической и дуговой гибки, отличающийся симметричной конструкцией, точностью RGS, подшипниками MCS и наклонными боковыми валками для конических работ. Посмотреть продукт →
Четырехвалковая геометрия: боковой валок предварительно сгибает кромку, а верхний и нижний валки удерживают лист в зажатом состоянии.
Четыре рулона — это только видимая часть цены. Под ними находится сварная стальная рама, которая должна противостоять разделяющей силе, создаваемой валками; на машине размером 12х3000 мм эта сила исчисляется сотнями тонн. Прогиб рамы не пропадает. В готовой детали он проявляется в виде бочонка, который толще посередине, чем на концах, поэтому строители увенчивают валки или устанавливают системы утолщения на более крупных моделях.
Другими факторами затрат являются поверхность валков, гидравлика и управление. Валки обычно подвергаются индукционной закалке против истирания и могут быть хромированы для работ из нержавеющей стали, где важна маркировка поверхности. Клапаны и оборудование управления составляют меньшую долю счета, чем предполагает большинство покупателей, поэтому экономить на этом редко стоит, если вы уже заплатили за тяжелую раму.
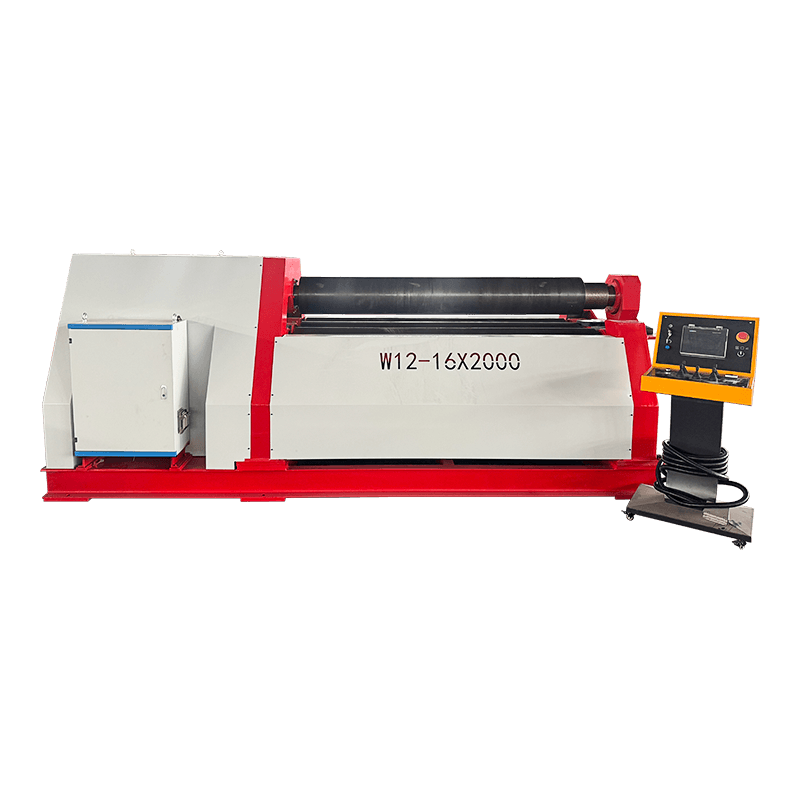 4-валковый гидравлический листогибочный станок серии W12 Гидравлическая конструкция с четырьмя роликами позволяет выполнять предварительную гибку и прокатку за одну установку, сокращая количество отходов и повышая эффективность обработки цилиндрических, конических и изогнутых заготовок. Посмотреть продукт →
Каждая прокатная машина поставляется с таблицей производительности. Прочитайте строку над нужным вам номером.
Заголовок почти всегда указывается для мягкой стали, обычно предел прочности на разрыв составляет от 400 до 450 МПа. Раскатайте одинаковой толщины нержавеющую сталь 304 или конструкционную марку 700 МПа, и машина не достигнет этой цели. Попросите таблицу снижения номинальных характеристик стали, которую вы фактически используете, вместо того, чтобы масштабировать число самостоятельно: сила прокатки увеличивается с прочностью на разрыв, а вместе с ней изменяются упругость и минимальный диаметр.
Еще три цифры определяют, подходит ли машина для вашей работы:
Одна практическая деталь: емкость указана при полной ширине. Прокатка листа диаметром 2000 мм на станке диаметром 3000 мм меняет распределение усилий и, в некоторых конструкциях, компенсацию коронки, необходимую для получения круглого результата.
Самые неприятные сюрпризы в этой сделке – это не пробои. Это несоответствия между тем, что обещано в таблице мощностей, и тем, что на самом деле предлагает магазин, а также списком распространенные проблемы с прокаткой листов — это полезный контрольный список, который можно проверить на собственных запчастях перед отправкой заказа.
Вопрос 1. Для чего используется листопрокатный станок с ЧПУ?
Гибка плоского листа в цилиндры, конусы и изогнутые оболочки путем пропускания его между вращающимися валками. Типичные работы включают корпуса резервуаров и сосудов, секции труб и воздуховодов, судостроительные панели и несущие колонны.
В2. Какую толщину листа может прокатать листопрокатный станок с ЧПУ?
Это зависит не только от ширины и материала, но и от машины. Номинальные характеристики указаны для мягкой стали по всей ширине; нержавеющая и высокопрочная пластина резко уменьшают этот показатель, поэтому попросите таблицу, соответствующую вашему классу.
Вопрос 3. В чем разница между трехвалковой и четырехвалковой листопрокатной машиной?
Трехвалковая машина не имеет специального валка для предварительной гибки, поэтому лист часто приходится переворачивать или подавать повторно, чтобы согнуть второй край. Четырехвалковый станок использует боковой валок для предварительного изгиба обоих кромок, при этом пластина остается зажатой.
Вопрос 4. Может ли листопрокатный станок предварительно согнуть, не оставляя плоских концов?
Универсальные трехвалковые и четырехвалковые станки позволяют предварительно загибать обе кромки, но обычно остается короткий плоский участок. Его длина определяется диаметром верхнего ролика и зазором между нижними валками, поэтому сначала спросите эту цифру.
Вопрос 5. Сколько стоит листопрокатный станок с ЧПУ?
Цена зависит от мощности, количества рулонов, гидравлического пакета и управления. Механический трехвалковый станок является самой дешевой отправной точкой, а четырехвалковый станок с ЧПУ — самым дорогим. Поскольку снижение номинальных характеристик материала сильно меняет технические характеристики, единственным значимым сравнением является предложение, основанное на размере и классе вашей пластины.
Вопрос 6. Какое обслуживание необходимо гидравлическому листопрокатному станку?
Проверяйте уровень и состояние гидравлического масла, своевременно заменяйте фильтры, следите за чистотой поверхностей валков и отсутствием окалины во избежание образования следов, смазывайте подвижные соединения и периодически проверяйте калибровку положения валков, чтобы сохраненные программы оставались точными.
Связанные продукты
Связаться с нами
Заводский адрес
Промышленный парк Сичан, посёлок Чэндун, Город Хайан, город Наньтун, провинция Цзянсу, Китай
Электронная почта
Телефон
+86-13906278466
продукция
QR -код

 English
 русский
 عربى