Oct 14, 2026
Производитель, указывающий серию корпусов из мягкой стали толщиной 6 мм (длина изгиба 2400 мм, фланцы 90°, ножка 60 мм и угловой допуск ±0,5° по всей детали), обычно находит правильный ответ быстрее, чем любой каталог. Для этой работы нужен листогибочный станок с повторяемым контролем угла, а не просто больший тоннаж. Сначала практический вывод: выберите класс станка по допуску и размеру партии, который вы должны соблюдать, затем определите тоннаж, длину гибки и оснастку вокруг реальной детали.
Все, что указано ниже — формула тоннажа, правила штампов, приемочные проверки — можно проверить в цехе до подписания заказа, независимо от того, указан ли бюджет на обычный гидравлический листогибочный пресс или на электрогидравлический сервопривод с ЧПУ.
Контент
Листогибочный станок, называемый в большинстве цехов листогибочным прессом, формирует прямолинейные изгибы листов и пластин. Верхний инструмент (пуансон) проталкивает заготовку в нижнюю V-образную матрицу. При гибке на воздухе, методе, используемом в большинстве современных производств, пуансон никогда не достигает дна; окончательный угол зависит от того, как далеко пройдет шток. Вот почему система управления, жесткость рамы и оснастка решают результат гораздо больше, чем общий тоннаж.
Типичная машина состоит из:
Три фактора: повторяемость положения плунжера, прогиб рамы и плунжера под нагрузкой и упругость материала. Строители решают первые два вопроса посредством конструкции и управления — торсионного вала, соединяющего оба цилиндра, или двух цилиндров с сервоуправлением и независимой обратной связью по положению — в то время как оператор корректирует упругое отклонение путем чрезмерного изгиба первой детали на один-два градуса. Если машина не может повторить положение плунжера, никакие пробные изгибы не выдержат ±0,5° по всей партии.
Продаваемые сегодня листогибочные машины делятся на три практичные группы. Различия проявляются во времени установки, постоянстве угла и цене, а не в форме самого изгиба.
| Класс машины | Контроль угла и положения | Настройка для каждого задания | Лучше всего подходит | Относительная стоимость |
|---|---|---|---|---|
| Обычная гидравлическая система (например, серия WC67Y) | Механические упоры, ручной или простой моторизованный задний упор | Примерно 20–40 мин. | Разовые, ремонтные работы, простые кронштейны | Самый низкий |
| Синхронизированное ЧПУ с торсионной осью (серия WC67K) | Контроллер ЧПУ с механическим торсионным валом, удерживающим оба цилиндра параллельно. | Примерно 10–25 мин. | Мелкие и средние партии, смешанная работа | Средний |
| Электрогидравлический сервопривод с ЧПУ (серия WE67K) | Два цилиндра с сервоуправлением и независимой обратной связью, графический ЧПУ, опциональное выравнивание | Примерно 5–15 мин. | Повторные работы, жесткие допуски, листы тонкой и средней толщины. | Самый высокий |
Разрыв не маленький. При выпуске из 200 одинаковых деталей экономия 20 минут на установку и сокращение на два пробных изгиба на новую работу часто перевешивают более низкую закупочную цену — но только в том случае, если цех действительно выполняет повторяющиеся работы.
Большинство ошибок при выборе размера начинаются здесь. Для мягкой стали (прочность на разрыв около 450 МПа) при изгибе на воздухе широко используемая в промышленности формула:
Изгибающая сила (кН) ≈ 650 × S² × L ÷ В
Здесь S — толщина пластины в мм, L — длина изгиба в метрах, а V — отверстие V-образной матрицы в мм. Применяя общее правило штампа V = 8 × S, на один метр листа толщиной 6 мм требуется примерно 490 кН — около 50 тонн на метр изгиба, без учета запаса прочности.
Рисунок 1: требуемая сила на метр изгиба при V = 8 × S, полученная по приведенной выше формуле.
Три поправки меняют число на практике:
Рисунок 2: множители материала, примененные к расчетной изгибающей силе.
Механические упоры и ручной упор, гидравлический привод, никаких сохраненных программ. Это разумный выбор для ремонтных мастерских, где используются одноразовые кронштейны и детали, удерживаемые под углом ±1° или менее. Покупная цена и стоимость обслуживания являются самыми низкими из трех, и оператор может изучить машину за полдня. Компромисс заключается в том, что каждый новый угол определяется путем пробного изгиба, что при повторной работе является медленным и требует много материала.
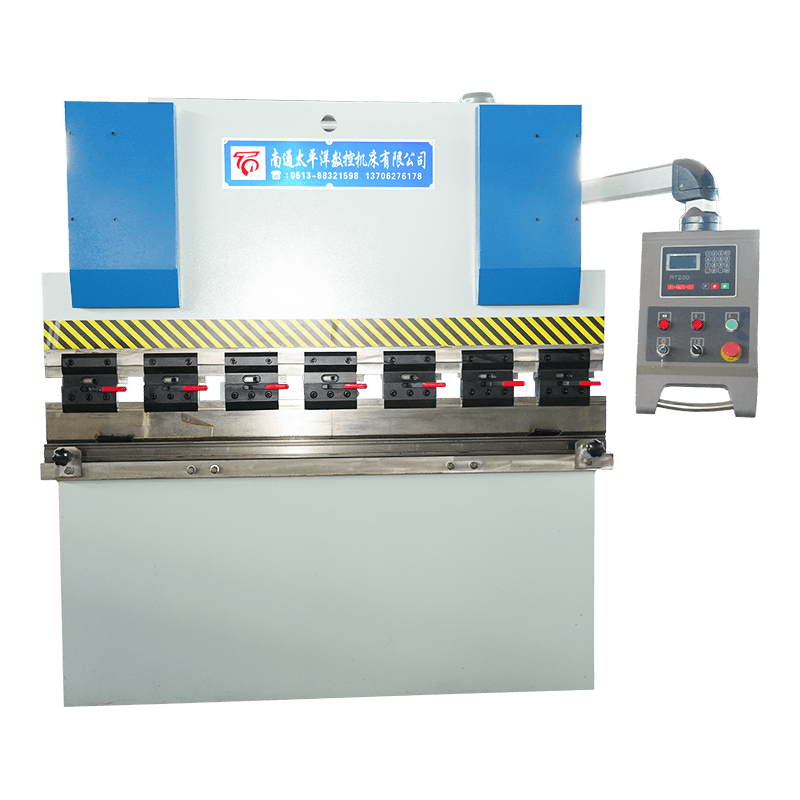
 Гидравлический листогибочный станок серии WC67Y Гидравлический листогибочный пресс серии WC67Y представляет собой экономичный станок для гибки листового металла с ЧПУ, широко используемый в металлообрабатывающих цехах, производстве систем отопления, вентиляции и кондиционирования воздуха, а также в общем производстве. Посмотреть продукт →
Контроллер с ЧПУ сохраняет данные об угле, заднем упоре и ходе, а торсионный вал удерживает оба цилиндра параллельными по всей длине плунжера. Сварная рама из стальных пластин — это деталь, которая сохраняет геометрию вместе на протяжении многих лет использования, и строители обычно проверяют ее с помощью анализа напряжений перед первым разрезом. Этот класс является обычным компромиссом для мастерских, работающих с небольшими и средними партиями с частой сменой заказов.
 Гидравлический листогибочный станок с ЧПУ серии WC67K с синхронной осью кручения Гидравлический листогибочный пресс с ЧПУ с торсионом серии WC67K представляет собой высокоточный станок для гибки листового металла среднего класса, широко используемый в производстве металлов, производстве электрических шкафов... Посмотреть продукт →
Два цилиндра с сервоуправлением, независимой обратной связью по положению, графическим управлением, программированием угла изгиба и часто автоматическим прогибанием. Повторяемость положения — причина платить за него: на детали диаметром 3000 мм с допуском ±0,5° этот класс устраняет большую часть пробных изгибов и брака, возникающего после смены штампа. Это наименее щадящий выбор, если магазин производит только три вещи.
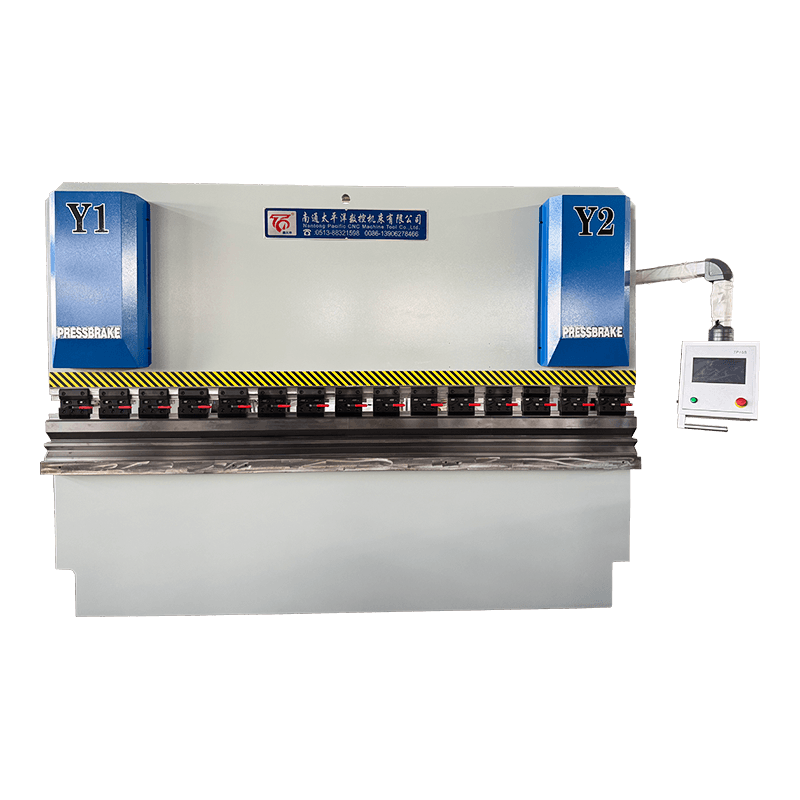
 Электрогидравлический сервопривод с ЧПУ серии WE67K, гидравлический листогибочный станок с ЧПУ Электрогидравлический листогибочный пресс с ЧПУ с электрогидравлическим сервоприводом серии WE67K представляет собой высококлассное решение для точной гибки, разработанное компанией Nantong Pacific CNC Machine Tool Co., Ltd. Оно ... Посмотреть продукт →
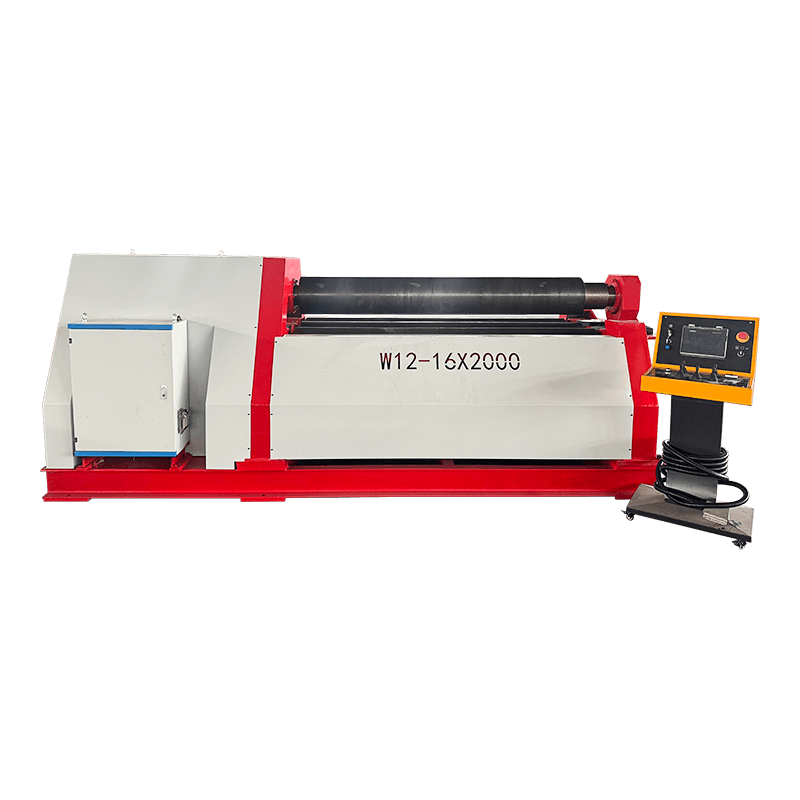
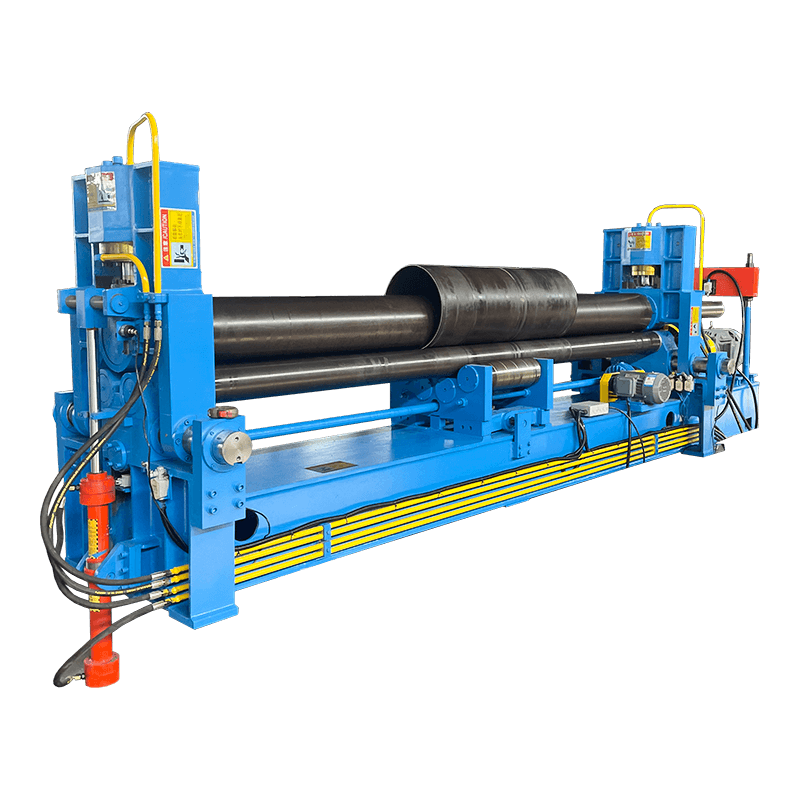
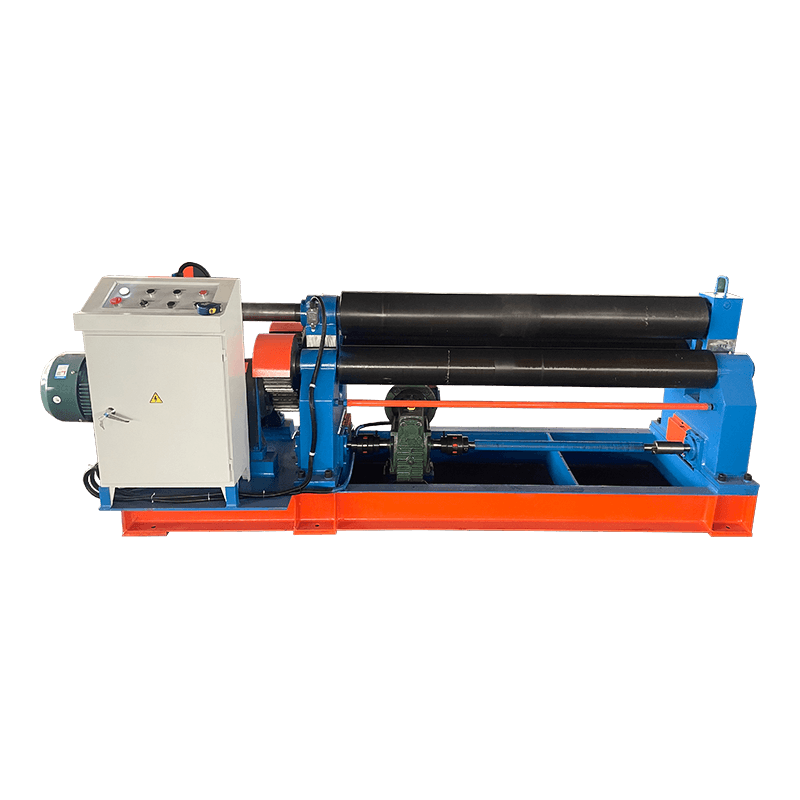
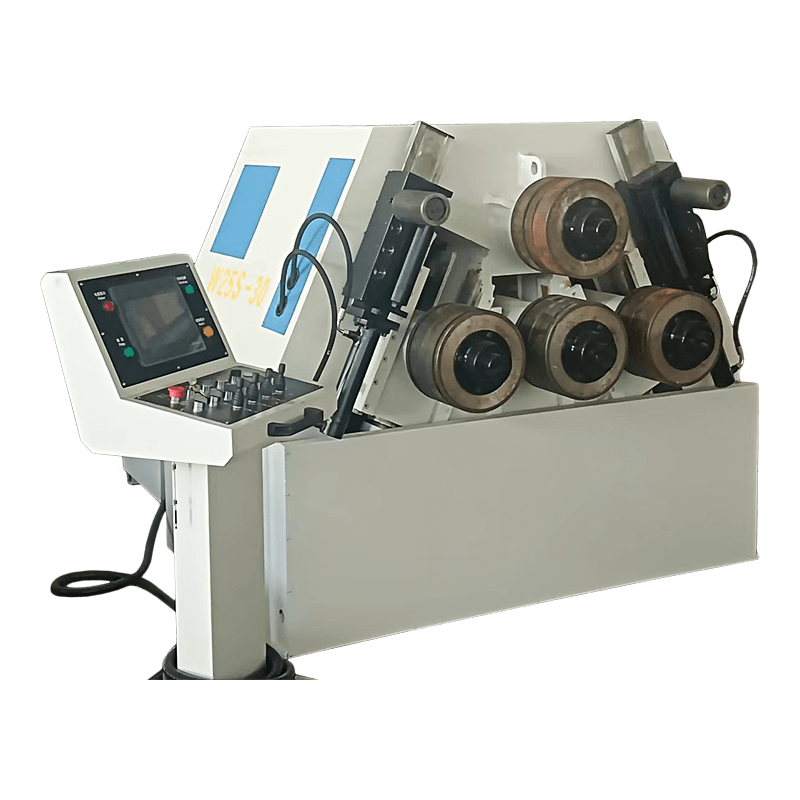
«Пластиногибочная машина» широко используется для двух разных процессов. Если на чертеже показаны прямые фланцы, сходящиеся под определенным углом, вам нужен листогибочный пресс. Если он имеет гладкий радиус — оболочка цилиндра, корпус резервуара, катаный конус — подходящей машиной является листопрокатный станок с тремя или четырьмя валками, а листогибочный пресс вообще не может создать такую форму. Многие производители в конечном итоге владеют и тем, и другим, поскольку прокатный станок также не может изготовить острый фланец под углом 90°. Здесь описан диапазон прокатки с различными конфигурациями валков: листопрокатные машины .
Приемочный тест стоит полдня и предотвращает месяцы споров. Проводите эти проверки с использованием собственного материала и чертежа детали, а не образца, который приносит поставщик.
| Проверить | Как протестировать | Почему это важно |
|---|---|---|
| Угол по всей длине | Согните образец в полный рост; измерьте оба конца и центр | Показывает прогиб и работает ли коронирование |
| Повторяемость | Двадцать ударов без регулировки; смещение угла колеи | Показывает, чего на самом деле стоит контроль положения плунжера |
| Точность заднего упора | Запрограммируйте три позиции, измерьте длину фланца штангенциркулем. | Размеры фланца полностью зависят от этого |
| Отклонение рамы и цилиндра | Циферблатный индикатор на подъемнике при номинальной нагрузке | Постоянное отклонение невозможно отрегулировать. |
| Устройства безопасности | Проверьте покрытие световой завесы и функцию удержания в рабочем состоянии. | Защита оператора и соблюдение требований |
| Функции контроллера | Проверить tooling library, bend allowance calculation, program storage | Эти функции определяют время установки каждый день. |
| Документация и запасные части | Руководство, схема подключения, комплекты уплотнений, наличие инструмента. | Определяет, как долго длится поломка |
Большинство проблем с углами возникают на небольшой площади, где встречаются пуансон, пластина и матрица. На схеме ниже показана рабочая зона листогибочного пресса в изометрической проекции, поэтому легче представить геометрию инструмента и путь силы через раму.
Рисунок 3: изометрическая схема зоны изгиба — пуансон, пластина, V-образная матрица и станина, несущая нагрузку.
Эту зону защищают два способа технического обслуживания: следите за тем, чтобы на плечах матрицы и кончике пуансона не было окалины и заусенцев, а также своевременно проверяйте температуру и фильтрацию гидравлического масла. Обе задачи недорогие и сразу же проявляются в согласованности углов.
Используйте силу изгиба (кН) ≈ 650 × S² × L ÷ V для мягкой стали, где S — толщина в мм, L — длина изгиба в метрах, а V — отверстие матрицы в мм. При V = 8 × S на один метр плиты толщиной 6 мм требуется около 490 кН, примерно 50 тонн. Нержавеющей стали требуется примерно в 1,5 раза больше, алюминия — примерно вдвое больше.
Обычный гидравлический листогибочный пресс устанавливает угол с помощью механических упоров, поэтому каждая новая работа начинается с пробных изгибов. Листогибочный станок с ЧПУ хранит данные об угле, заднем упоре и материале, поэтому повторные работы начинаются с известной программы, и первая часть обычно приемлема.
Да, с оговорками. Для нержавеющей стали типа 304 требуется примерно в 1,5 раза большее усилие, чем для мягкой стали, и она больше пружинит, поэтому необходимо проверить как тоннаж, так и оснастку. Ограничивающими факторами обычно являются V-образное отверстие матрицы и твердость кончика пуансона, а не корпус машины.
Фиксированного лимита нет; это зависит от длины изгиба и доступного тоннажа. Практический потолок — это место, где требуемая сила превышает мощность машины или где внутренний радиус, создаваемый матрицей, становится больше, чем позволяет чертеж. Всегда сравнивайте силу на метр, а не только общий тоннаж.
Нет. Листогибочный пресс выполняет прямые изгибы с определенными углами; листопрокатный станок образует непрерывные кривые, такие как цилиндры и конусы. Большинству металлообрабатывающих предприятий, которые производят как резервуары, так и каркасы, нужны два типа машин рядом, а не один вместо другого.
В типичной цеховой практике время настройки сокращается примерно с 20–40 минут на обычной гидравлической машине до 5–15 минут на модели сервопривода с ЧПУ, главным образом потому, что данные об угле, ходе и заднем упоре вызываются, а не перенаходятся. Сохранение повторяется только там, где повторяется сама работа.
Связанные продукты
Связаться с нами
Заводский адрес
Промышленный парк Сичан, посёлок Чэндун, Город Хайан, город Наньтун, провинция Цзянсу, Китай
Электронная почта
Телефон
+86-13906278466
продукция
QR -код

 English
 русский
 عربى