Oct 28, 2026
Три миллиметра нержавеющей стали длиной 2500 мм складываются в U-образный швеллер с двумя изгибами по 90 градусов и одним изгибом на 45 градусов, и готовая панель должна крепиться болтами прямо к вырезанной лазером раме без единой доработки. Именно для этой задачи на самом деле и покупается листогибочный станок. Не самая толстая плита на верфи и не самый большой тоннаж в каталоге.
Начните с заключения. Укажите самую тяжелую и длинную часть машины, которую вы планируете предложить в течение следующих двух лет, а затем добавьте примерно 20 процентов запаса мощности. Тоннаж, длина изгиба, глубина горловины и тип управления — все это вытекает из этой единственной детали. Все остальное, от количества осей заднего упора до марки гидронасоса, вторично и может быть оговорено позже.
Ниже приводится информация о том, как рассчитываются эти пределы, какие спецификации покупатели чаще всего неправильно понимают, а также вопросы, которые возникают почти при каждом запросе заказа.
Контент
Листогибочный пресс описывается тремя основными мощностями, и обычно перед размещением заказа правильно сравнивается только один из них.
Усилие, которое машина должна приложить в середине пролета, определяется толщиной листа, прочностью материала на разрыв, отверстием матрицы и длиной изгиба. Воздушный изгиб требует наименьшего усилия. Для изготовления дна или чеканки, когда пуансон полностью вдавливает материал в матрицу, может потребоваться в несколько раз больше. Вот почему номинальный тоннаж сам по себе мало что значит: 100 тонн с V-образным штампом диаметром 16 мм и 100 тонн с V-образным штампом диаметром 6 мм на практике представляют собой две совершенно разные машины.
Номинальная длина в названии модели, например 2500 мм, представляет собой максимальную ширину заготовки, однако расстояние между боковыми корпусами короче. Машина длиной 2500 мм может иметь расстояние между рамами примерно 2050 мм, поэтому деталь с глубокими возвратными фланцами физически невозможно вставить, даже если она короче номинальной длины. Глубина горловины и открытая высота (дневной свет) имеют такое же значение, когда деталь представляет собой коробку, шкаф или формованный канал, а не плоскую полосу.
Две машины одинакового тоннажа и одинаковой длины могут отличаться в цене в три раза исключительно из-за того, как они управляют положением плунжера. Упругость меняется в зависимости от партии материала, направления волокон и износа инструмента, поэтому управление с обратной связью и выпуклость имеют гораздо большее значение, когда вы выполняете небольшие партии разнообразных работ, чем когда вы выполняете один номер детали весь день.
Силу изгиба воздуха можно оценить по формуле, которую производители листогибочных прессов публиковали на протяжении десятилетий: сила на метр в килоньютонах равна 650, умноженной на квадрат толщины листа, разделенный на отверстие V-образной матрицы. Для мягкой стали отверстие матрицы обычно принимается равным восьмикратной толщине листа. В таблице ниже эта формула применяется к диапазону толщин, указанному большинством производственных цехов.
| Толщина листа | V-образное отверстие | Сила на метр | Усилие на изгиб 2,5 м |
|---|---|---|---|
| 1,0 мм | 8 мм | 8 т/м | 21 т |
| 2,0 мм | 16 мм | 17 т/м | 42 т |
| 3,0 мм | 25 мм | 25 т/м | 62 т |
| 4,0 мм | 32 мм | 33 т/м | 83 т |
| 6,0 мм | 50 мм | 50 т/м | 124 т |
| 8,0 мм | 64 мм | 66 т/м | 166 т |
| 10,0 мм | 80 мм | 83 т/m | 207 т |
Рассматривайте таблицу как отправную точку, а не как окончательный ответ. Глубокие изгибы, небольшие отверстия матрицы, высокопрочные марки и короткая длина фланцев — все это приводит к увеличению необходимого тоннажа, в то время как изгиб только концов длинной части перемещает нагрузку к центру плунжера, где прогиб больше всего вреден.
Тоннаж составляет лишь половину спецификации. Другая половина решает, можно ли вообще загружать, сгибать и снимать заготовку. Прежде чем подписывать, проработайте их:
Именно здесь кроется большая часть разницы в ценах, и правильный ответ зависит от вашего состава сотрудников, а не только от вашего бюджета.
Обычные гидравлические гибочные машины используйте механический ограничитель глубины и регулируемый вручную задний упор. Это разумный выбор, когда работа повторяется, в основном это простые повороты на 90 градусов, и оператор может вносить коррективы. Настройка требует времени и зависит от опыта оператора, но механическая система проста и дешева в обслуживании.
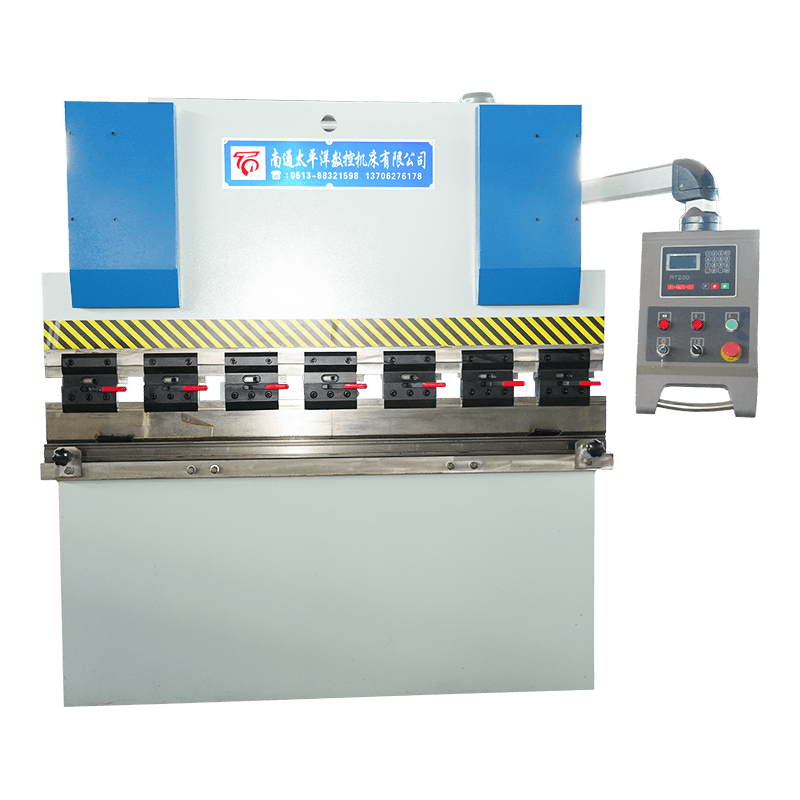
 Гидравлический листогибочный станок серии WC67Y Экономичный листогибочный пресс с ЧПУ и управлением E21 или RT200, подходящий для производства, систем отопления, вентиляции и кондиционирования и общего производства. Посмотреть продукт →
Торсионно-валовые синхронные станки с ЧПУ соедините два цилиндра торсионом так, чтобы оба конца плунжера двигались вместе, и добавьте числовой контроль глубины плунжера и положения заднего упора. Они удерживают угол лучше, чем чисто механический упор, сохраняют программы для повторных работ и гораздо удобнее обрабатывают смешанные партии при умеренной надбавке к цене.
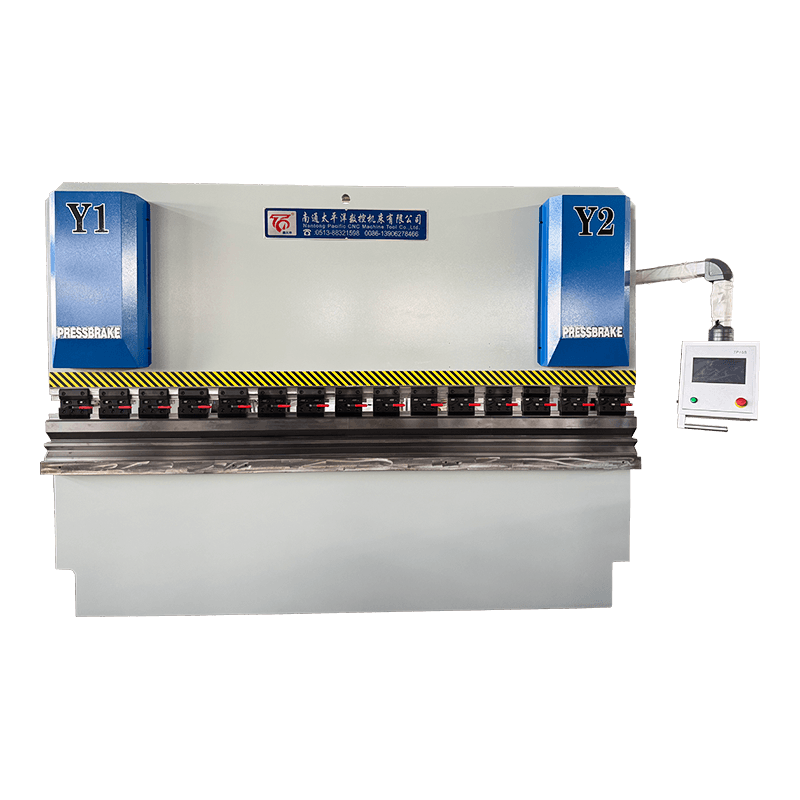
 Гидравлический гибочный станок с ЧПУ серии WC67K с синхронной осью кручения Листогибочный пресс с ЧПУ среднего класса с управлением TP10S или DA41T, расположенный между вариантами с торсионным валом и электрогидравлическим сервоприводом. Посмотреть продукт →
Электрогидравлические сервостанки с ЧПУ управляйте каждым цилиндром в замкнутом контуре с помощью пропорциональных клапанов и линейных шкал, поэтому положение штока измеряется, а не предполагается, и система управления может корректировать пружинение и отклонение на ходу. Это правильный ответ, когда угловой допуск мал, когда партии небольшие и смешанные, или когда одному оператору приходится управлять несколькими машинами.
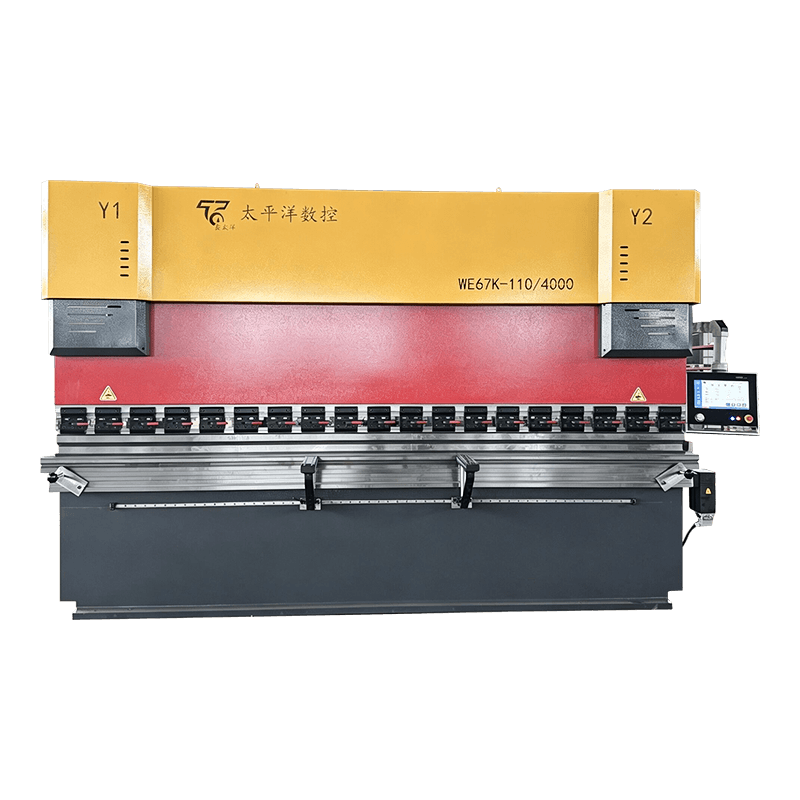 Гидравлический гибочный станок с ЧПУ с электрогидравлическим сервоприводом серии WE67K Высокопроизводительный прецизионный листогибочный пресс с замкнутым контуром управления и опциями Delem, ESA или Cybelec для сложной обработки листового металла. Посмотреть продукт →
Если вы все еще находитесь в середине этого диапазона, практическое сравнение типов приводов и определение того, где каждый из них окупается, описано в этом руководстве по Выбор подходящего листогибочного станка с ЧПУ .
Одна и та же толщина и одна и та же матрица могут потребовать совершенно разной силы в зависимости от того, как далеко пуансон проникает в материал. Гибка в воздухе, при которой лист касается только плеч матрицы, является базовой линией. Дно и чеканка умножают эту цифру, и именно этот множитель объясняет, почему машина, которая комфортно сгибается на 4 мм в воздухе, может с трудом справиться с тем же листом под инструментом для чеканки.
Практический вывод прост. Если вы купите тоннаж для гибки воздухом, а затем переключитесь на инструменты для чеканки, чтобы достичь узкого внутреннего радиуса, вы можете оказаться за пределами номинальной мощности машины при выполнении работы, которая, как вы считали, вполне в ее пределах.
Понимание геометрии зоны изгиба объясняет большинство приведенных выше технических решений. Кончик пуансона прижимает лист к V-образному отверстию матрицы; плечи матрицы задают внутренний радиус; Отверстие матрицы определяет как необходимое усилие, так и минимальную длину фланца.
Большинство споров после поставки возникает из-за неполной спецификации, а не из-за неисправной машины. В полезном запросе указывается марка материала и диапазон толщины, максимальная длина изгиба, наименьший внутренний радиус, минимальный фланец, угловой допуск в градусах, стандарт инструмента, который вы хотите использовать, и стандарт безопасности, которому должен соответствовать станок. В Европе гидравлические листогибочные прессы обычно соответствуют стандарту EN 12622; покупатели в других регионах должны четко указать эквивалентные местные требования.
Прежде чем подписать, стоит задать один вопрос. Попросите поставщика подтвердить доступный тоннаж при полной номинальной длине, а не только в середине пролета, и указать, как машина компенсирует отклонение плунжера. Производитель с собственными разработками, например, Станок с ЧПУ Nantong Pacific , должен быть в состоянии ответить на оба в письменной форме.
Он формирует из плоского листа углы, швеллеры, короба и изогнутые профили путем прессования материала между пуансоном и матрицей. Типичные области применения включают в себя корпуса, воздуховоды, кронштейны, детали шасси, панели крыши и стен, а также любые детали, где плоская заготовка должна стать трехмерной формой.
Для гибки воздухом умножьте 650 на квадрат толщины, разделите на отверстие V-образной матрицы и умножьте на длину гибки в метрах. Затем примените коэффициент материала: примерно 1,5 для нержавеющей стали и от 0,5 до 0,6 для алюминия. Добавьте запас места, если вы когда-нибудь планируете использовать инструменты для чеканки.
Обычные гидравлические машины подходят для простой, повторяющейся работы под углом 90 градусов, где время наладки не имеет решающего значения. Станки с ЧПУ, особенно электрогидравлические сервоприводы, окупают себя, когда состав работ варьируется, угловой допуск ограничен или один и тот же оператор управляет более чем одним станком.
Растрескивание обычно возникает в результате изгиба срезанной или вырезанной лазером кромки со слишком малым для материала внутренним радиусом или из-за линии сгиба, проходящей вдоль направления прокатки. Упругость присуща изгибу воздуха и увеличивается с увеличением прочности на растяжение, поэтому требуется либо коррекция угла чрезмерного изгиба, либо коррекция угла с обратной связью.
Да, возможно, при условии, что машина имеет достаточный тоннаж для самой толстой работы и достаточную длину для самой длинной, а также при условии, что вы признаете, что для тонкого материала может потребоваться другой инструмент. Для тонкого листа требуется узкая матрица и часто более острый пуансон; толстый лист требует широкой матрицы и более высокого тоннажа.
Проверьте прямолинейность плунжера и наличие трещин в раме, наличие утечек гидросистемы, уплотнений цилиндров, состояние торсиона или сервоклапанов, наличие контроллера и наличие запасных частей. Инструменты часто стоят дороже, чем станок, поэтому убедитесь, что пуансон и матрица подобраны друг к другу и не изношены до точки удержания угла.
Связанные продукты
Связаться с нами
Заводский адрес
Промышленный парк Сичан, посёлок Чэндун, Город Хайан, город Наньтун, провинция Цзянсу, Китай
Электронная почта
Телефон
+86-13906278466
продукция
QR -код

 English
 русский
 عربى