Oct 07, 2026
Производитель присылает чертеж: нержавеющая сталь 304 3 мм, длина изгиба 2500 мм, 90 градусов, 400 штук в неделю, допуск по диагонали плюс-минус 0,5 мм. На бумаге эту деталь может изготовить практически любой 100-тонный листогибочный пресс. На полу разница между машиной, которая сохраняет допуск в течение трех смен, и машиной, которая дрейфует после 200 ходов, сводится к трем механическим фактам: как синхронизируются два цилиндра, насколько точно цилиндр останавливается на глубине и насколько балки отклоняются под нагрузкой.
Вот краткая версия того, как его купить. Сначала определитесь с тоннажем и раскрытием штампа, затем с методом синхронизации, затем с контролем и задним упором и только потом сравнивайте марки и цену. Ни один диспетчер не сможет спасти машину, в которой было указано неправильное отверстие матрицы или неправильное усилие на метр.
Контент
Листогибочный пресс не сгибается под углом. Он толкает пуансон на глубину, а угол зависит от этой глубины, отверстия матрицы, предела текучести материала и упругости. Каждая ось гибочного станка с ЧПУ предназначена для поддержания устойчивости одной из этих переменных.
Машины с торсионной осью соединяют оба цилиндра через механическую трубку, поэтому плунжер по своей конструкции остается параллельным, и обе стороны не могут двигаться независимо. Электрогидравлические машины используют пропорциональный клапан и линейный энкодер на каждом цилиндре, а ЧПУ корректирует Y1 и Y2 отдельно. Устройство с сервоприводом стоит дороже, но оно позволяет намеренно наклонять плунжер, что помогает при неравных фланцах и неравномерном износе матриц.
При изгибе в воздухе угол очень чувствителен к глубине набивки. В руководствах по инструментам обычно используется эмпирическое правило: изменение угла примерно на 1 градус на каждые 0,1 мм ошибки глубины при узкой V-образной матрице и меньше по мере расширения отверстия матрицы. Требуйте повторяемости, а не только разрешения. Станок, который позиционирует с точностью до 0,01 мм, но повторяет с точностью до 0,05 мм, все равно будет разбрасывать углы по партии.
Под нагрузкой обе балки прогибаются посередине, поэтому центр длинной части изгибается под меньшим углом, чем концы. Механические клинья или гидравлические цилиндры поднимают станину в центре, а на программируемых станках ЧПУ регулирует корону при изменении тоннажа. Если длина ваших изгибов превышает 1,5 м, а допуск на угол ограничен, утолщение не является обязательным.
На схеме ниже показано, где эти регулировки физически располагаются на машине.
Аннотированная конструкция гидравлического листогибочного пресса, показывающая детали, влияющие на угол изгиба.
В нашей серии гибочных станков три конфигурации листогибочного пресса охватывают большую часть работ по обработке листового металла, и решение обычно принимается на основе минимального допуска на угол и наибольшей длины гибки, а не на основе основного тоннажа.
| Серия | Синхронизация и драйв | Контроль | Типичная посадка |
|---|---|---|---|
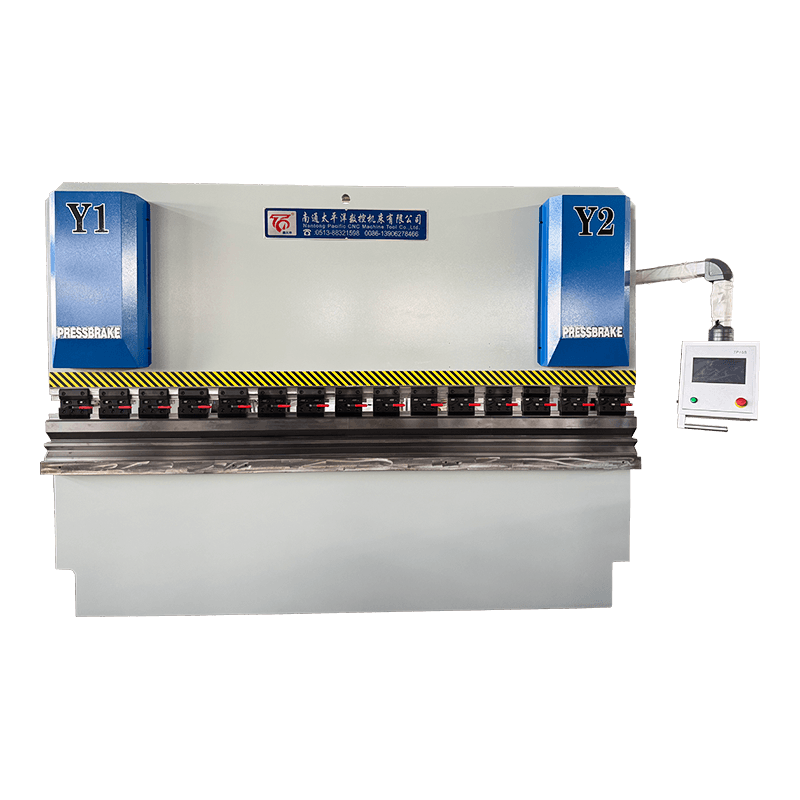
| МЫ67К | Электрогидравлический сервопривод, пропорциональные клапаны с линейными датчиками на обоих цилиндрах. | Полное ЧПУ: Y1 и Y2, задний упор X и R, выпуклость | Длинные детали, допуск на малый угол, смешанные партии, нержавеющая сталь |
| WC67K | Торсионно-осевая механическая синхронизация, гидравлический привод | Глубина ЧПУ и задний упор ЧПУ | Общее изготовление, панели и коробки со стандартными допусками. |
| WC67Y | Гидравлический, торсионный, без оси ЧПУ | Ручной или предустановленный ограничитель глубины | Простые, повторяющиеся изгибы с неудовлетворительными угловыми допусками. |
Если вы сгибаете 2 м или более за раз, используете нержавеющий или высокопрочный лист или меняете номера деталей несколько раз за смену, независимая коррекция Y1 и Y2 электрогидравлической машины обычно окупается быстрее, чем предполагает разница в цене. Это также дает вам возможность обойти матрицу, которая больше не сидит идеально параллельно.
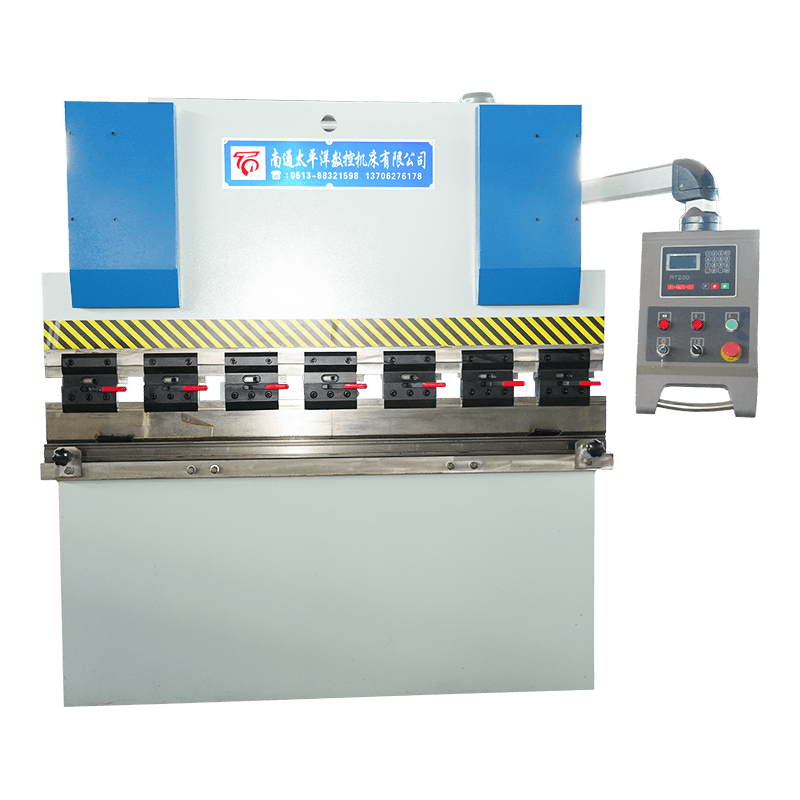
 МЫ67К series electro-hydraulic servo CNC hydraulic sheet metal bending machine Электрогидравлический листогибочный пресс с ЧПУ с электрогидравлическим сервоприводом серии WE67K представляет собой высококлассное решение для точной гибки, разработанное компанией Nantong Pacific CNC Machine Tool Co., Ltd. Оно ... Посмотреть продукт →
Торсионно-осевая синхронизация имеет меньше контуров управления и меньше регулировок, а на рамах, изготовленных из сварных стальных листов, она обеспечивает стабильные результаты в течение многих лет. В нашей серии WC67K структура рамы анализируется с помощью программного обеспечения для определения напряжений ANSYS, поэтому геометрия проверяется перед резкой пластины, что имеет большее значение, чем номера по каталогу для длинных станин.
 Гидравлический листогибочный станок с ЧПУ серии WC67K с синхронной осью кручения Гидравлический листогибочный пресс с ЧПУ с торсионом серии WC67K представляет собой высокоточный станок для гибки листового металла среднего класса, широко используемый в производстве металлов, производстве электрических шкафов... Посмотреть продукт →
Не для каждой работы требуется ЧПУ. Для одноразовых кронштейнов, простых каналов и коротких участков, где несколько десятых градуса не имеют значения, простая гидравлическая гибочная машина с ручным ограничителем глубины выполняет ту же работу с меньшими затратами, а опытный оператор выдерживает допуск на ощупь.
 Гидравлический листогибочный станок серии WC67Y Гидравлический листогибочный пресс серии WC67Y представляет собой экономичный станок для гибки листового металла с ЧПУ, широко используемый в металлообрабатывающих цехах, производстве систем отопления, вентиляции и кондиционирования воздуха, а также в общем производстве. Посмотреть продукт →
Листогибочный пресс, рассчитанный на 100 тонн при длине станины 3200 мм, не выдерживает 100 тонн на каждый метр изгиба. Его производительность составляет примерно 31 тонну на метр. Это единственное преобразование объясняет, что большинство машин покупаются слишком маленькими, а значительное количество — слишком большими.
В таблицах гибочных инструментов обычно используется это приближение для мягкой стали: необходимое усилие на метр составляет примерно 65 x t в квадрате, разделенное на V, где t — толщина листа в мм, а V — отверстие матрицы в мм. Если исходить из обычного правила, что V равно 8 т, то для листа толщиной 3 мм требуется около 24 тонн на метр, а для листа толщиной 6 мм — около 47.
Требуемая сила на метр для мягкой стали при изгибе на воздухе под углом 90 градусов с использованием приближения 65 x t в квадрате, деленного на V, с отверстием матрицы 8 тонн. Для определения размера машины умножьте ее на фактическую длину изгиба в метрах.
Измените материал, и кривая переместится. Нержавеющая сталь требует заметно большего усилия для той же толщины, алюминий — значительно меньше, и оба также меняют упругость и внутренний радиус, который вы фактически получаете.
Относительный коэффициент тоннажа в зависимости от материала, для мягкой стали установлен на уровне 1,00. Это приблизительные значения, опубликованные в таблицах инструментов, поэтому перед заказом уточните реальную цифру у своего поставщика инструментов.
В разговоре участвуют еще два номера. Во-первых, отверстие матрицы определяет самый короткий фланец, который вы можете сформировать: обычное эмпирическое правило для стандартного пуансона составляет примерно 0,7 V, поэтому для матрицы 8 В на листе толщиной 1 мм вам нужен фланец длиннее примерно 5,6 мм. Во-вторых, открытие V-образного отверстия уменьшает требуемый тоннаж, но увеличивает внутренний радиус и упругость, которую необходимо компенсировать, поэтому матрица большего размера не является решением проблемы тоннажа.
Расценки на листогибочные прессы сопоставимы только в том случае, если оба поставщика предлагают одинаковые пошлины. Отправьте эти пункты вместе с запросом:
Большинство разочаровывающих проектов терпят неудачу по первой, третьей или пятой строчке, а не по бренду контроллера. Если вы хотите, чтобы это решение было проиллюстрировано примерами, воспользуйтесь нашим руководством по как правильно выбрать листогибочный станок с ЧПУ охватывает ту же тему с точки зрения цеха.
Выбор ограждения является частью спецификации, а не аксессуаром: световые завесы или лазерные ограждения на переднем отверстии, управление двумя руками или защищенная ножная педаль, а также четкая процедура замены инструментов с опорой на подъемник. Что касается технического обслуживания, то три привычки защищают точность больше, чем какие-либо другие. Следите за тем, чтобы пуансон и заплечики матрицы были чистыми и без заусенцев, поскольку скол под пуансоном проявляется в виде угловой ошибки при каждом ходе. Следите за температурой гидравлического масла, поскольку изменение вязкости влияет на повторяемость остановки поршня. Проверяйте параллельность плунжера и люфт заднего упора после перемещения машины или после тяжелого производственного цикла, а не дожидаясь, пока детали выйдут за пределы допуска.
Он формирует из листового металла фланцы, коробки, каналы и панели путем прессования листа в V-образную матрицу. ЧПУ контролирует глубину перемещения плунжера и точку остановки заднего упора, поэтому одна и та же машина может переключаться между номерами деталей без ручной настройки.
Для мягкой стали необходимое усилие на метр составляет примерно 65 x t в квадрате, разделенное на V, где t — толщина в мм, а V — отверстие матрицы в мм. Умножьте на длину изгиба, затем откорректируйте ее в зависимости от материала: около 1,5 для нержавеющей стали и около 0,65 для алюминия.
Все эти машины имеют гидравлический или сервопривод; ЧПУ описывает управление. В обычном гидравлическом листогибочном прессе используется ручной ограничитель глубины, тогда как в листогибочном прессе с ЧПУ глубина подъема программируется по Y1 и Y2, положения заднего упора по X и R, а часто и по выпуклости.
Цена зависит главным образом от тоннажа, длины изгиба, уровня контроля и оснастки. Небольшая 40-тонная машина и 200-тонная электрогидравлическая сервомашина относятся к совершенно разным категориям, поэтому всегда сравнивайте предложения, в которых указан тоннаж, отверстие матрицы и прилагаемый инструмент.
Да. Нержавеющая сталь требует примерно на 50 процентов больше усилия, чем мягкая сталь, при той же толщине и демонстрирует большую упругость, в то время как алюминию требуется меньшее усилие, но он имеет тенденцию легко оставлять следы, поэтому часто используется защитная пленка или матрица большего радиуса.
Ежедневно проверяйте уровень и температуру гидравлического масла, держите пуансон и заплечики матрицы в чистоте, еженедельно проверяйте зазор заднего упора и натяжение ремня, а также проверяйте параллельность плунжера после перемещения машины или длительного производственного цикла. Заменяйте фильтры и уплотнения по графику, указанному в инструкции.
И последний момент, который стоит помнить при сравнении предложений: характеристики, определяющие, будет ли машина приносить прибыль, — это тоннаж на метр отверстия матрицы, повторяемость остановки плунжера и вылет заднего упора. Все остальное — доработка. Также полезно знать производителя, который может производить как стандартные серийные станки, так и нестандартное оборудование, поскольку семейства деталей меняются в течение срока службы листогибочного пресса гораздо чаще, чем сам станок.
Связанные продукты
Связаться с нами
Заводский адрес
Промышленный парк Сичан, посёлок Чэндун, Город Хайан, город Наньтун, провинция Цзянсу, Китай
Электронная почта
Телефон
+86-13906278466
продукция
QR -код

 English
 русский
 عربى