Nov 11, 2026
Два производителя указывают один и тот же корпус размером 2500 × 20 мм. Первый покупает гидравлический листопрокатный станок размером 20 × 2500, много лет работает с мягкой сталью и никогда не сталкивается с серьезными проблемами. Второй покупает тот же рейтинг, скармливает ему нержавеющую сталь 304, а затем три месяца гоняется за потрескавшимися краями и овальными панелями.
С обеими машинами все было в порядке. Значение мощности просто считывалось двумя разными способами. На гидравлическом листопрокатном станке «20 × 2500» — это сокращение, которое соответствует только одному конкретному пределу текучести, одной геометрии валков и одной длине прокатки. Измените любой из трех, и число изменится.
Ниже описываются моменты, которые на самом деле решают, будет ли машина выполнять вашу работу: геометрия формования в зоне контакта, выбор трехвалкового или четырехвалкового решения, как прочность материала переопределяет производительность и что следует измерить, прежде чем вы подпишетесь на поставку.
Контент
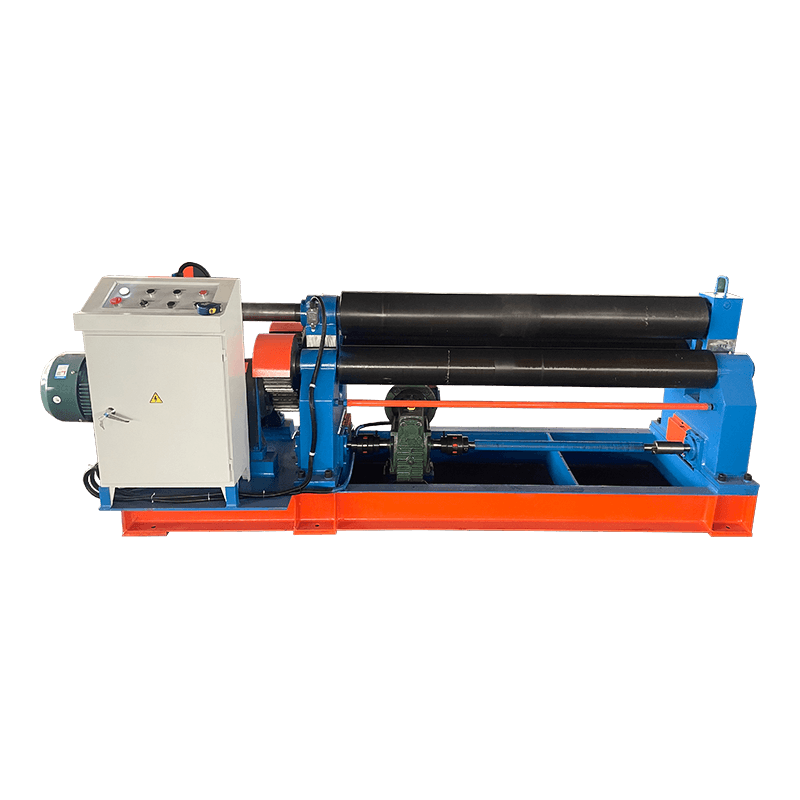
Гидравлический листопрокатный станок формирует лист, захватывая его между опускающимся верхним валком и двумя приводными нижними валками. Гидравлические цилиндры толкают верхний валок вниз; нижние валки закреплены на неподвижных подшипниках рамы и приводятся в движение с помощью гидравлического двигателя и редуктора. Трение протягивает пластину через валки. Вертикальное смещение между верхним и нижним валками определяет кривизну, а повторные проходы с понижением верхнего валка постепенно создают полный цилиндр.
Гидравлический привод важен не только для удобства. Контроль давления обеспечивает плавное и повторяемое позиционирование валков, удерживает валок от пружинения в толстой пластине и обеспечивает амортизацию перегрузок, с которой не может справиться механическое привинчивающееся устройство. Это также делает практичным числовое управление, поэтому большинство современных машин позиционируют верхний валок по запрограммированному радиусу, а не с помощью маховика.
Геометрия также объясняет самое большое ограничение машины. Поскольку для привода пластину необходимо захватить, последний участок каждого конца не может достичь полной кривизны при первом проходе. Этот плоский конец представляет собой «несогнутый припуск», и это самая дорогая деталь при прокатке цилиндров: его либо обрезают, либо приваривают к шву и одевают ровно, либо перекатывают при второй установке.
Если продольный шов вашей ракушки будет находиться в зоне, которая должна быть круглой с точностью до миллиметра, поместите бюджет на четырехвалковую машину или на трехвалковую универсальную с настоящей предварительной гибкой концов. Если вы прокатываете широкий диапазон диаметров небольшими партиями, а ваши сварщики могут обрезать и повторно прокатывать концы, трехвалковая симметричная машина выполнит эту работу с гораздо меньшими капитальными затратами.
| Конфигурация | Конец предварительной гибки | Припуск на незагнутый конец | Настройка для каждой оболочки | Лучше всего подходит |
|---|---|---|---|---|
| Трехвалковый симметричный (W11) | Невозможно в цикле; концы обрезаны или перекатаны | Примерно в 1–1,5 раза больше межосевого расстояния нижнего ролика. | Самый длинный | Прогоны одного диаметра, легкие и средние листы, экономичная работа |
| Трехвалковый универсальный (W11S) | Верхние и нижние валки перемещаются для предварительной гибки концов. | Примерно от 0,5 до 1 раза. | Средний | Смешанные диаметры, конусная форма, средняя пластина |
| Четырехвалковый (W12) | Нижние валки rise to pre-bend both ends without unloading the plate | Примерно от 0,3 до 0,5 раза, близко к нулю на моделях с ЧПУ. | Самый короткий | Корпуса с видимыми швами, нержавеющая сталь и износостойкая пластина, повторные партии |
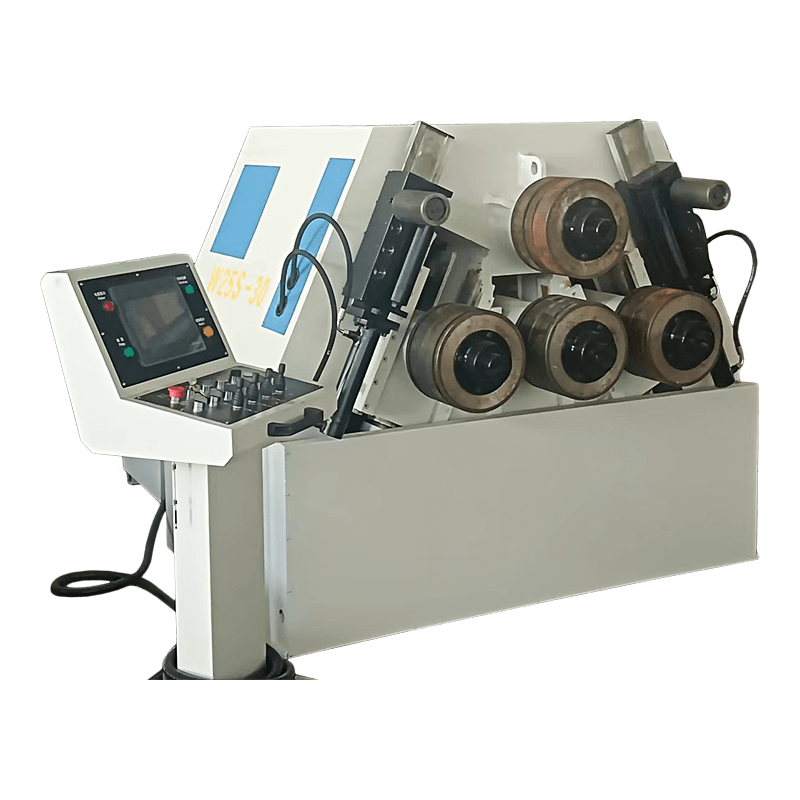
Универсальная машина с тремя валками выигрывает за счет геометрии нижних валков: два нижних валка можно наклонять или зажимать, чтобы конец листа сгибался перед прокаткой корпуса оболочки. Это практичная золотая середина для цеха, который прокатывает на одной машине все — от воздуховодов диаметром 3 мм до корпусов резервуаров диаметром 12 мм.
 Трехвалковый универсальный гидравлический прокатный станок серии W11S Универсальная конструкция с тремя валками поддерживает предварительную гибку концов и непрерывную прокатку, что делает ее практичным промежуточным выбором для разнообразных цеховых работ. Просмотреть продукт →
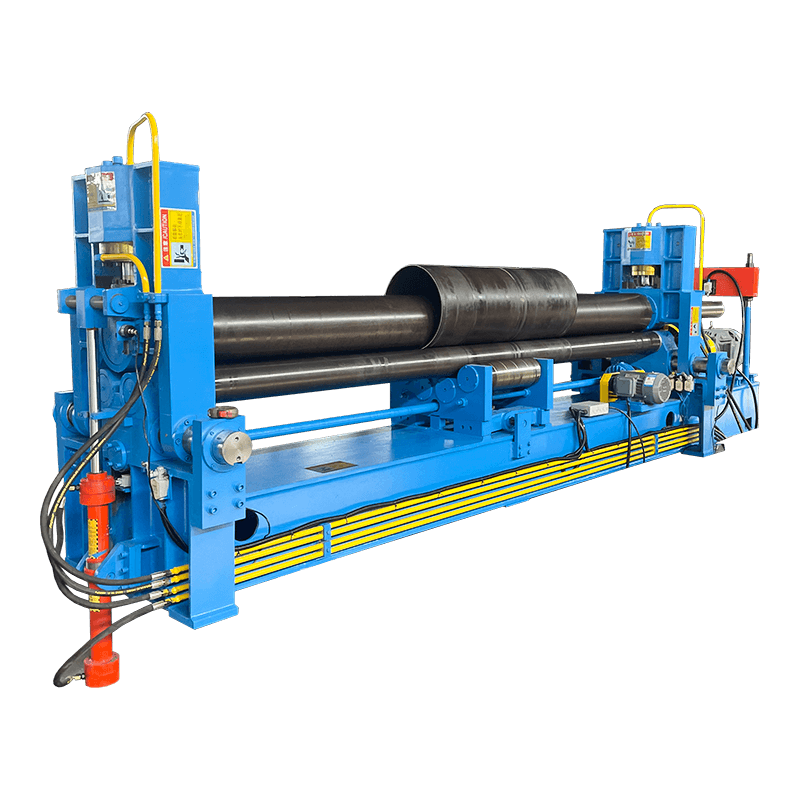
Четырехвалковый станок устраняет компромисс по-другому: нижние валки поднимают лист до контакта с верхним валком, поэтому оба конца можно предварительно согнуть, не отпуская заготовку. При повторяющихся работах это дает не только выигрыш в качестве, но и увеличение времени цикла, поскольку оператор больше не поворачивает лист за конец между проходами.
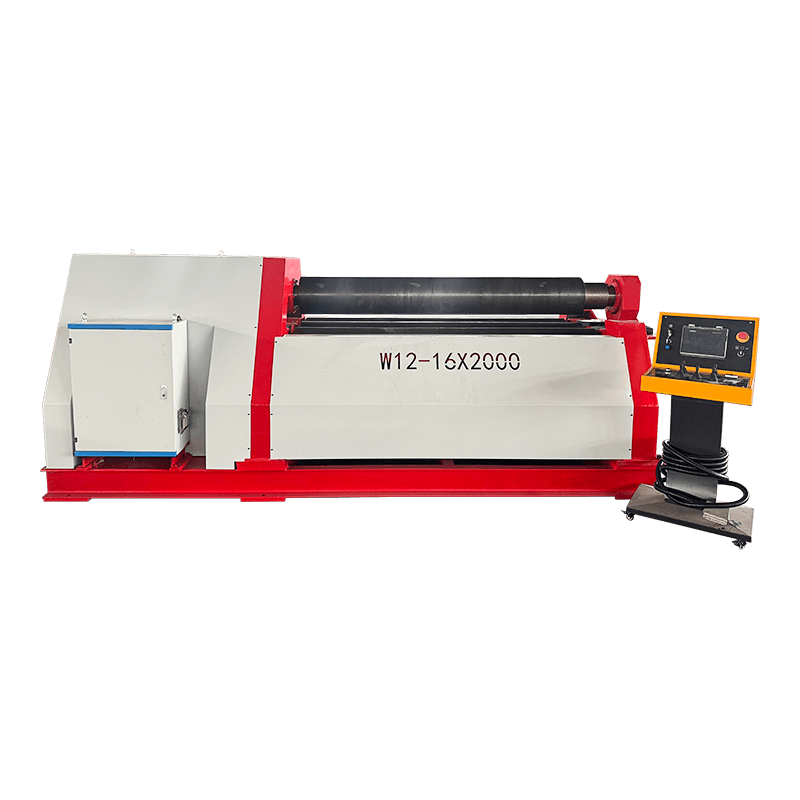 Четырехвалковый гидравлический листогибочный станок серии W12 Гидравлическая конструкция с четырьмя роликами предварительно сгибает оба конца листа за одну установку и поддерживает непрерывную формовку, что полезно, когда повторяющаяся прокатка требует меньшего количества операций обработки. Просмотреть продукт →
Емкость всегда указывается относительно предела текучести. Относитесь к каждому значению толщины в предложении как к «толщине при X МПа» и задайте вопрос, что такое X. Большинство производителей указывают предел прочности прокатки мягкой стали примерно от 235 до 245 МПа, что соответствует таким маркам, как S235JR или Q235.
Сила прокатки масштабируется примерно пропорционально квадратному корню из предела текучести, поэтому снижение характеристик не является линейным, и его легко недооценить. Станок толщиной 20 мм из мягкой стали обрабатывает около 16 мм стали С355 той же ширины и ближе к 12 мм нержавеющей стали 304 с учетом наклепа, поскольку аустенитные марки затвердевают по мере деформации и требуют дополнительных проходов при меньшей глубине вреза.
Еще две переменные незаметно перемещают то же число. Во-первых, это ширина: комфортная толщина в 1500 мм может оказаться недосягаемой для 3000 мм, поскольку диаметр рулона, необходимый для противодействия прогибу, увеличивается с кубом пролета. Во-вторых, это минимальный диаметр, который вы хотите прокатать: согласно общему эмпирическому правилу, он примерно в 1,2 раза превышает диаметр верхнего валка для трехвалковой машины, поэтому для тонкого листа на оболочке малого диаметра иногда требуется машина меньшего размера, а не большая.
Толщина заголовка привлекает внимание; Следующие строки определяют, сколько снарядов покидает цех каждую смену.
Большинство проблем с прокаткой возникают в первую неделю, а не в первый год, и почти все они связаны со спецификацией, которая никогда не тестировалась. Закажите приемочный тест для самой тяжелой, самой обширной и неудобной работы из вашего списка, а не для любимой оболочки демонстранта.
Попросите эти измерения в письменном виде. Сертификат, в котором указаны только толщина и ширина, ничего не говорит вам о округлости, а округлость — это то, по чему ваш сварщик и ваш клиент будут оценивать машину.
Гидравлические прокатные машины механически просты, и большинство неисправностей связано с жидкостью, а не с конструкцией. Чистота масла является первым пунктом в любом графике технического обслуживания: загрязненное масло забивает насос и приводит к смещению верхнего ролика под нагрузкой, что проявляется в виде конусности на готовом корпусе задолго до того, как что-то заметно выйдет из строя. Проверьте возвратный фильтр, следите за подтеканием уплотнений цилиндра и следите за тем, чтобы поверхности роликов и скользящие поверхности направляющих были смазаны с соблюдением интервалов, рекомендованных изготовителем.
Состояние пластины тоже имеет значение. Прокатная окалина и песок, попавшие в зазор, маркируют валки, а маркированные валки впоследствии печатаются на каждой оболочке. Протирка пластины перед ее подачей и очистка валков в конце смены занимают несколько минут и позволяют избежать повторной заточки.
Когда неисправность действительно появляется, полезной отправной точкой является образец готовой работы: конус указывает на параллельность прокатки, ствол указывает на отклонение, а проскальзывание указывает на состояние поверхности или недостаточный размер прикуса. Дополнительная информация об распространенных моделях отказов собрана в этом руководстве по проблемы и решения прокатки листового металла , и полный линейка листопрокатных машин Для сравнения рассматриваются конфигурации как с тремя, так и с четырьмя валками.
Это вопросы, которые чаще всего возникают во время спецификации, предложения и первого месяца эксплуатации.
Из плоской пластины формируются цилиндры, конусы и дуги: резервуары, сосуды, воздуховоды, трубы, секции башни и обшивка корпуса. Он заменяет работу молотком и формовкой управляемым, повторяемым процессом.
Это зависит от ширины и предела текучести, а не от одной цифры. Машина размером 20 × 2500 мм при давлении 235 МПа прокатывает примерно 16 мм стали S355 или около 12 мм нержавеющей стали 304 той же ширины.
Трехвалковая машина требует отдельного цикла или этапа обработки для предварительного загиба концов, оставляя плоский припуск. Четырехвалковый станок поднимает нижние валки для предварительной гибки обоих концов за один установ, сокращая как припуск, так и время цикла.
Да, с уменьшением мощности. Такие марки, как 304 и 316, твердеют по мере деформации, поэтому планируйте примерно 50–60 процентов от номинала мягкой стали, больше проходов при более мелком прикусе и защиту от качения от маркировки.
Цена зависит от диаметра рулона, ширины листа, мощности двигателя и уровня контроля в гораздо большей степени, чем толщина заголовка. Небольшой трехвалковый станок стоит в несколько раз дешевле четырехвалкового станка с ЧПУ той же номинальной мощности, поэтому сравнивайте предложения только после определения мощности для вашего сорта материала.
Предварительная гибка — это первый проход, при котором концы пластины изгибаются до конечного радиуса перед прокаткой корпуса оболочки. Без него концы остаются плоскими, и этот материал либо обрезается, либо перекатывается при второй установке.
Связанные продукты
Связаться с нами
Заводский адрес
Промышленный парк Сичан, посёлок Чэндун, Город Хайан, город Наньтун, провинция Цзянсу, Китай
Электронная почта
Телефон
+86-13906278466
продукция
QR -код

 English
 русский
 عربى