Nov 04, 2026
Цеху, который предлагает двадцать нержавеющих гильз в месяц, лист толщиной 6 мм и шириной 1500 мм, прокатанный до Ø600 мм, не нужен четырехвалковый станок. Трехвалковая листопрокатная машина с легкостью справится с этой работой при условии, что она указана в отношении диаметра валков и метода предварительной гибки, а не только тоннажа.
Это краткий ответ, и его стоит сформулировать прямо, потому что большинство покупателей начинают с неправильного вопроса. Они сравнивают тоннаж и цену, а затем после установки обнаруживают, что у каждого корпуса приходится обрезать концы, что округлость смещается по широкой пластине или что закрытый цилиндр вообще невозможно снять с машины.
Трехвалковая пирамида на протяжении десятилетий была стандартной конфигурацией для прокатки листового проката: три точки контакта, два приводных нижних валка, один верхний валок, широкий диапазон диаметров одного комплекта валков и механическая конструкция, которую недорого поддерживать в рабочем состоянии. В конструкции есть различия в том, как движутся валки, и именно это определяет время вашего цикла.
Контент
В трехвалковой машине два нижних валка приводятся в движение главным двигателем и вращаются в одном направлении, а верхний валок опускается между ними. Пластина захватывается по трем линиям контакта, а глубина, на которую опускается верхний валок, приводит к превышению предела текучести материала. Матрица ничего не фиксирует, поэтому один комплект валков охватывает широкий диапазон диаметров, обычно от примерно 1,3-кратного диаметра верхнего валка и выше.
Поскольку лист необходимо подавать вперед и назад, на первых проходах его концы никогда не проходят под верхним валком. Эта прямая, несгибаемая часть является наиболее важным практическим различием между типами машин и причиной существования предварительного изгиба.
Оба типа несут три рулона. Разница заключается в свободе передвижения, которая меняет то, что оператор фактически может делать с машиной.
На симметричной механической машине движется только верхний валок строго вниз; нижние валки зафиксированы в своих подшипниках. Рама простая и жесткая, и это самый дешевый путь к снарядам большого диаметра. Компромисс заключается в том, что концы нельзя предварительно согнуть, поэтому прямой участок остается плоским до тех пор, пока его не обрежут или не прокатают в отдельной операции.
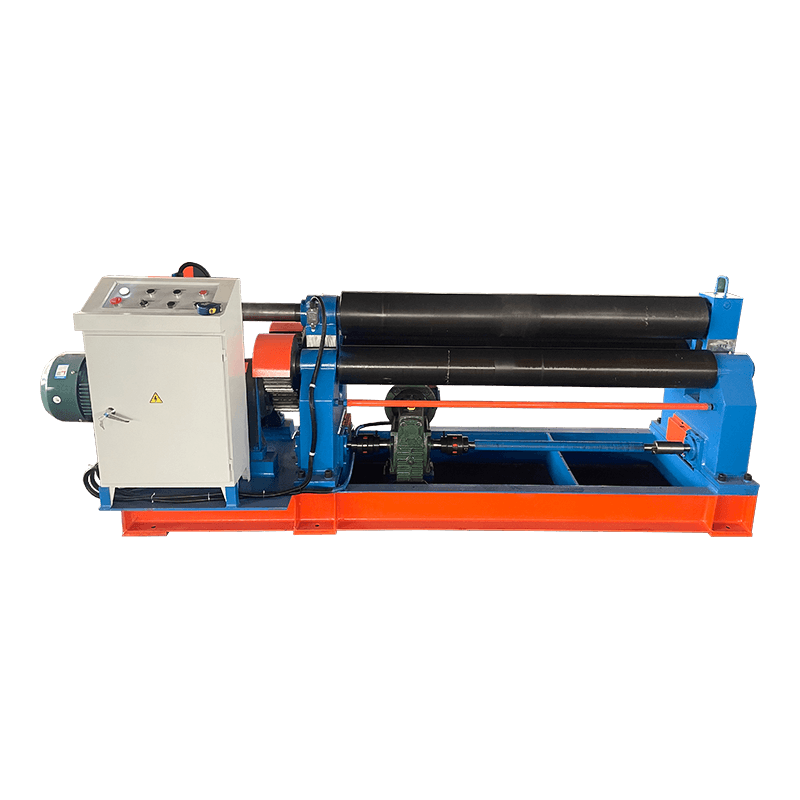 Трехвалковый симметричный механический листогибочный станок серии W11 Экономичный механический каток для цилиндрических корпусов и основных изогнутых деталей с фиксированными нижними роликами и без предварительного изгиба концов. Посмотреть продукт →
На универсальной гидравлической машине оба нижних валка перемещаются: вертикально для изгиба, горизонтально для смещения точки касания под верхний валок. Именно горизонтальное перемещение делает возможным настоящий предварительный изгиб обоих концов. Большинство моделей также имеют гидравлический откидной конец, позволяющий поднимать закрытый цилиндр, а некоторые могут наклонять верхний валок для работы с конусом.
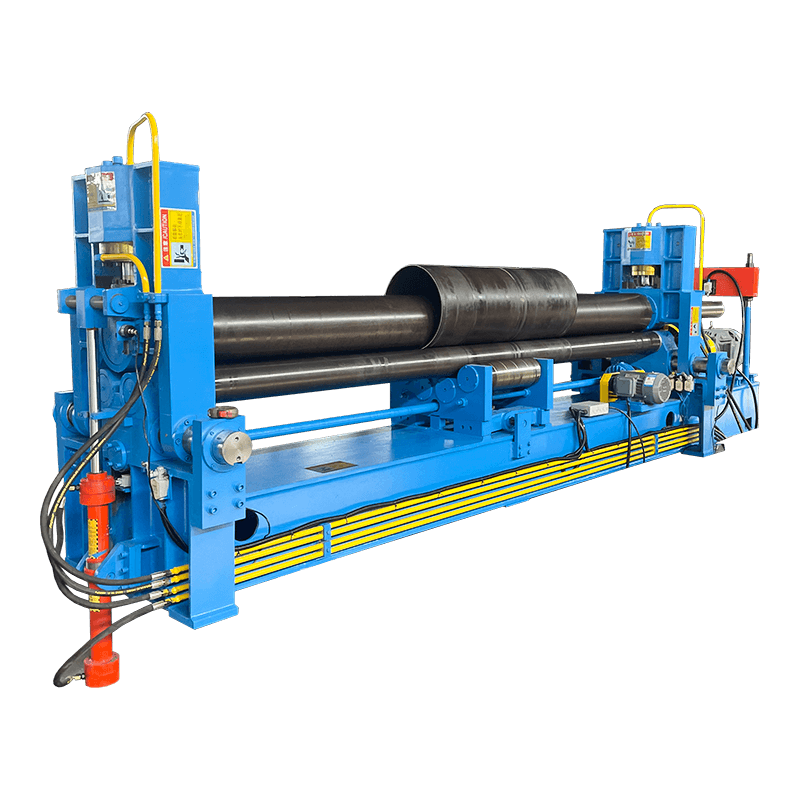 Универсальная гидравлическая листогибочная машина с 3 валками серии W11S Гидравлический универсальный ролик с функцией предварительной гибки концов и опциями ЧПУ, подходит для формовки толстолистовых листов и нержавеющей стали. Посмотреть продукт →
Для толстого листа и нержавеющей стали вторая компоновка обычно окупается в течение года: меньшее количество обрезанных концов, меньшее количество перемоток, меньшее время работы крана. Для работ с воздуховодами и резервуарами, где концы все равно исчезают в продольном шве, часто более разумной покупкой является симметричная машина.
| Товар | 3-рулонный symmetrical (mechanical) | 3-рулонный universal (hydraulic) |
|---|---|---|
| Движение крена | Верхний ролл vertical only | Нижние валки вертикальные и горизонтальные. |
| Предварительная гибка концов пластины | Невозможно в одной установке | Оба конца, без снятия пластины |
| Плоская секция слева с каждого конца | дольше; обычно обрезается | Короткий |
| Удаление закрытой оболочки | Нужен выступ или разделенная оболочка. | Гидравлический откидной конец |
| Регулировка | Ручные винты, механические | Гидравлическое, подвесное управление |
| Типичная посадка | Воздуховоды, резервуары, общее производство | Сосуды под давлением, нержавеющая сталь, толстая пластина |
Каталожная мощность почти всегда указана для мягкой стали при полной рабочей ширине. Прежде чем сравнивать два предложения, поместите эти пять пунктов рядом:
Полный линейка листопрокатных машин — это более быстрый способ сравнить диаметры рулонов и типы приводов, чем работа с отдельными таблицами данных в формате PDF.
Быстрая проверка здравомыслия по этой таблице: если ваш наименьший корпус имеет диаметр 600 мм, верхний ролик диаметром 400 мм дает пол примерно диаметром 520 мм, так что работа по-прежнему подходит. Рулон 500 мм не даст.
Каждая трехвалковая машина оставляет с обоих концов прямой участок; настоящий вопрос в том, как долго это длится и что с этим делать. На симметричном станке практическими ответами являются обрезка торцевого квадрата, вваривание его в продольный шов и строгание или принятие слегка овальной оболочки и исправление ее при подгонке.
Универсальные машины справляются с этим с помощью предварительной гибки: оператор размещает пластину так, чтобы ее конец находился прямо над линией касания между верхним и нижним валками, сгибает этот короткий отрезок, а затем прокатывает по всей длине. Четырехвалковая машина достигает того же результата с фиксированным нижним и боковым валками, и ей не требуется переворачивать лист встык.
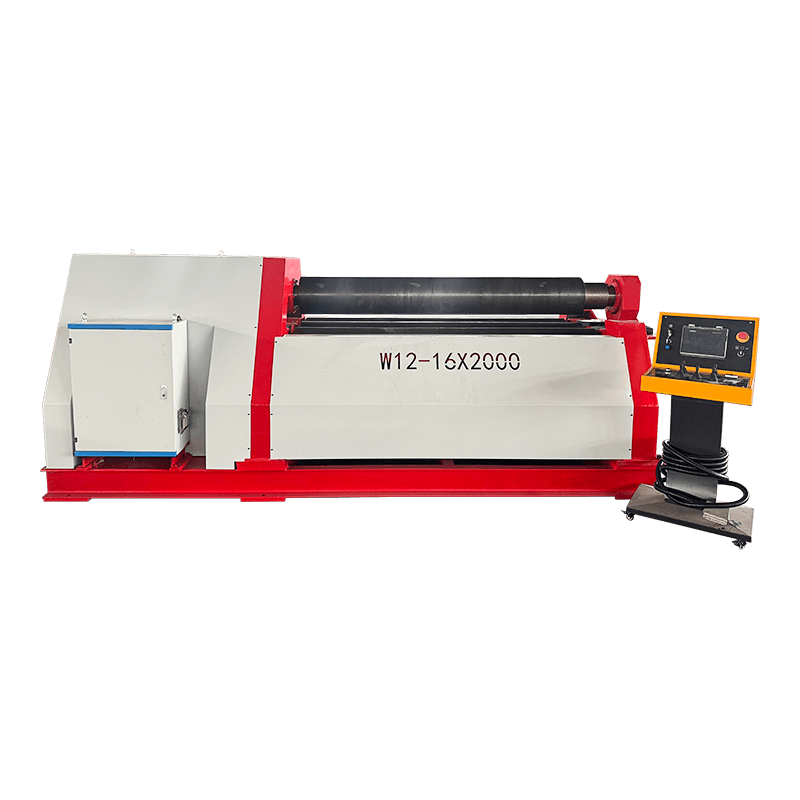 4-валковый гидравлический листогибочный станок серии W12 Гидравлическая машина с четырьмя роликами, которая предварительно сгибает оба конца за одну установку, с дополнительным позиционированием роликов с ЧПУ для изогнутых работ. Посмотреть продукт →
Упругое отклонение — это еще одна коррекция, которую должен внести оператор. Каждый материал разгружается по-разному: нержавеющая сталь 304 пружинит заметно сильнее, чем мягкая сталь, алюминий снова ведет себя по-другому, а припуск определяется путем измерения освобожденной оболочки, а не нагруженной. Небольшие приращения, измеренные после выпуска, каждый раз превосходят одно большое предположение.
Большинство жалоб на трехвалковые машины связаны с настройкой, а не с самой машиной. Приведенные ниже проверки охватывают большинство из них:
пошаговое руководство по эксплуатации трехвалковых станков более подробно описывается планирование проходов и настройки зазоров между валками. Когда что-то идет не так, обычно проявляется один из пяти симптомов:
Он раскатывает плоский лист в цилиндры, конусы и дуги, сгибая лист между тремя валками. Типичные работы включают в себя резервуары, воздуховоды, корпуса сосудов под давлением, трубы и конструкционные круглые секции из мягкой стали, нержавеющей стали и алюминия.
Маленькие модели для мастерских начинаются с толщины около 2 мм, а промышленные трехвалковые машины достигают 40 мм и более при более короткой рабочей ширине. Номинальная толщина всегда предполагает использование мягкой стали по всей ширине, поэтому для нержавеющей стали следует снизить номинал примерно на 25–30 процентов.
Трехвалковая машина использует геометрию валков, а в универсальных моделях — перемещение нижних валков для предварительного изгиба. Четырехвалковая машина имеет боковой валок, поэтому она предварительно сгибает оба конца без поворота листа и может прокатывать лист меньшего диаметра на том же верхнем валке.
На симметричной трехвалковой машине длина отогнутой части достаточно велика, поэтому ее обычно приходится обрезать или приваривать к шву. Универсальные и четырехвалковые машины сводят его к минимуму, поэтому подходят для закрытых корпусов и видимых линий сварки.
Да, уменьшенной толщины. Нержавеющая сталь затвердевает и пружинит сильнее, чем мягкая сталь, поэтому планируйте больше проходов, немного больший перекат и производительность около 70 процентов от номинальной мощности мягкой стали.
Начните с наименьшего диаметра корпуса и самой толстой пластины, которую вы когда-либо использовали, затем проверьте диаметр верхнего валка, рабочую длину и мощность двигателя. Покупка только максимальной толщины обычно приводит к нехватке диаметра.
Связанные продукты
Связаться с нами
Заводский адрес
Промышленный парк Сичан, посёлок Чэндун, Город Хайан, город Наньтун, провинция Цзянсу, Китай
Электронная почта
Телефон
+86-13906278466
продукция
QR -код

 English
 русский
 عربى