Oct 20, 2026
Мягкая сталь шестимиллиметровая, длина 3000 мм, 250 штук в месяц. Эти три цифры больше решают, какой гидравлический гибочный станок вам нужен, чем любая брошюра: толщина определяет тоннаж, длина изгиба определяет балку, а размер партии решает, стоит ли платить за механический торсион или сервоклапан с замкнутым контуром.
Краткий ответ: простые гидравлические, торсионно-синхронизированные станки с ЧПУ и электрогидравлические сервомашинки не лучше и не хуже друг друга — они предназначены для разных работ. Толстая пластина при больших тиражах подходит для простого гидравлического листогибочного пресса с механическим ограничителем глубины. Тонкие листы небольшими тиражами с жесткими угловыми допусками — это то, где сервосинхронизация оправдывает себя только за время наладки. Торсионный станок с ЧПУ находится посередине и является станком, который фактически покупает большинство мастерских. Оставшаяся часть этой статьи посвящена подтверждению этого раскола в сравнении с вашими собственными частями.
Контент
Листогибочный пресс — это пресс с необычайно точным ограничителем глубины. Две боковые рамы несут фиксированную нижнюю станину, удерживающую матрицу; два гидроцилиндра в верхней части рамы приводят в движение плунжер, несущий удар. Насос подает масло через блок клапанов, плунжер опускается в запрограммированное положение, а угол изгиба зависит от того, насколько далеко пуансон входит в матрицу. Нигде в машине нет фиксированной «настройки угла» — только глубина и реакция материала на нее.
Три вещи решают, повторится ли изгиб тысячу раз: насколько параллельно остается плунжер при опускании, насколько точно измеряется глубина и компенсируется ли ложе отклонение, вызываемое изгибающей силой. Давление в системе на машинах этого типа обычно находится где-то в диапазоне 200–300 бар, но качество контролируется не давлением, а положением.
Параллелизм — это разделение трех семейств машин. Простая гидравлическая машина удерживает плунжер на одном уровне с помощью механического соединения и фиксированных упоров; машина с торсионной синхронизацией связывает два цилиндра вместе торсионным валом и использует ось с ЧПУ для определения глубины; электрогидравлическая сервомашина дает каждому цилиндру собственный пропорциональный клапан и линейную шкалу, поэтому обе стороны корректируются независимо несколько раз в секунду.
Эта разница проявляется во времени настройки и допуске на тонком листе. На торсионной машине изменение материала или угла означает новые значения глубины и пробный изгиб; на сервомашине эти значения хранятся в программе, а Y1/Y2 являются замкнутыми, что важно, когда вы выполняете 30 различных деталей в неделю из листа толщиной 1,5 мм.
| Особенность | WC67Y простой гидравлический | WC67K с торсионно-синхронизированным ЧПУ | WE67K электрогидравлический сервопривод с ЧПУ |
|---|---|---|---|
| Синхронизация оперативной памяти | Механическая связь | Торсионный вал плюс механические упоры | Сервоклапан плюс линейные шкалы на цилиндр |
| Контроль глубины | Маховик или простое ЧПУ | Ось Y с ЧПУ, моторизованная | ЧПУ с замкнутым контуром Y1/Y2 |
| Установка новой детали | Самая длинная, устанавливается пробными изгибами | Умеренный, ракурсы сохранены в программе | Кратчайшие, повторяемые значения |
| Лучше всего подходит | Толстая пластина, простые профили, небольшой объем | Смешанные партии в обычном цехе | Тонкий лист, острые углы, повторите работу. |
| Относительная стоимость | Самый низкий | Средний | Самый высокий |
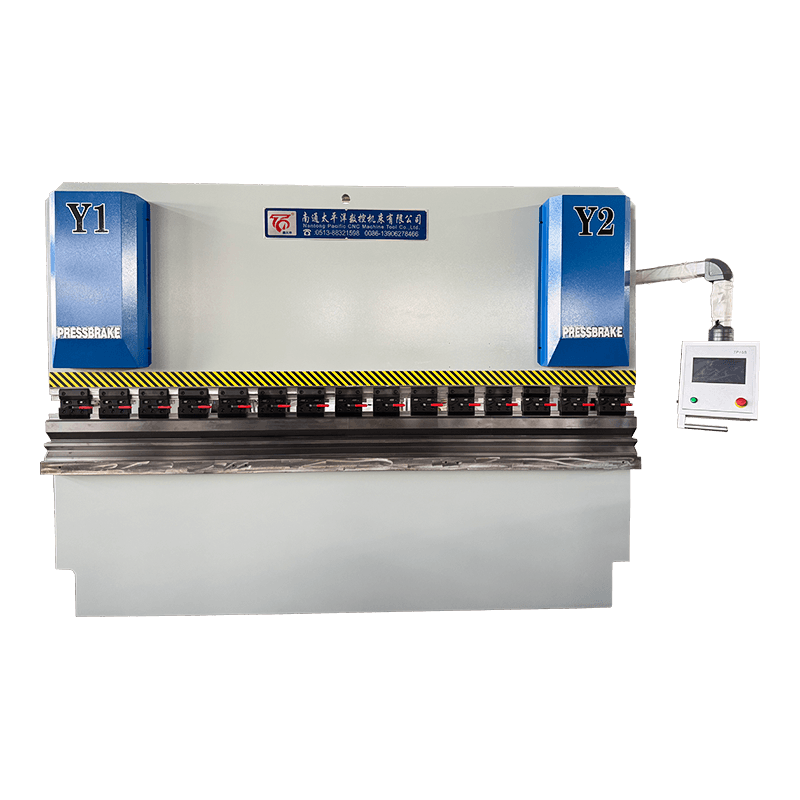
Там, где достаточно золотой середины, обычно разумной покупкой является станок с торсионной осью: он справляется с широким спектром работ из мягкой стали и нержавеющей стали, сохраняет настройки угла в программе и не требует затрат на сервосистему.
 WC67K Торсионный синхронный гидравлический листогибочный пресс с ЧПУ Листогибочный пресс с ЧПУ среднего класса для смешанных работ из мягкой стали и нержавеющей стали, с сохраненными программами угла и сервоуправляемым задним упором и ходом. Посмотреть продукт →
Тоннаж - не дело вкуса. Для гибки мягкой стали на воздухе применимая формула: P (тонны на метр) ≈ 65 × t² / V, где t — толщина листа, а V — отверстие матрицы. Обычной отправной точкой является V = 8 × t. Таким образом, пластина толщиной 6 мм обрабатывается на матрице диаметром 48 мм и требует примерно 49 т/м; на изгибе 3000 мм это около 146 т, поэтому машина 160–200 т выполняет работу с рабочим запасом.
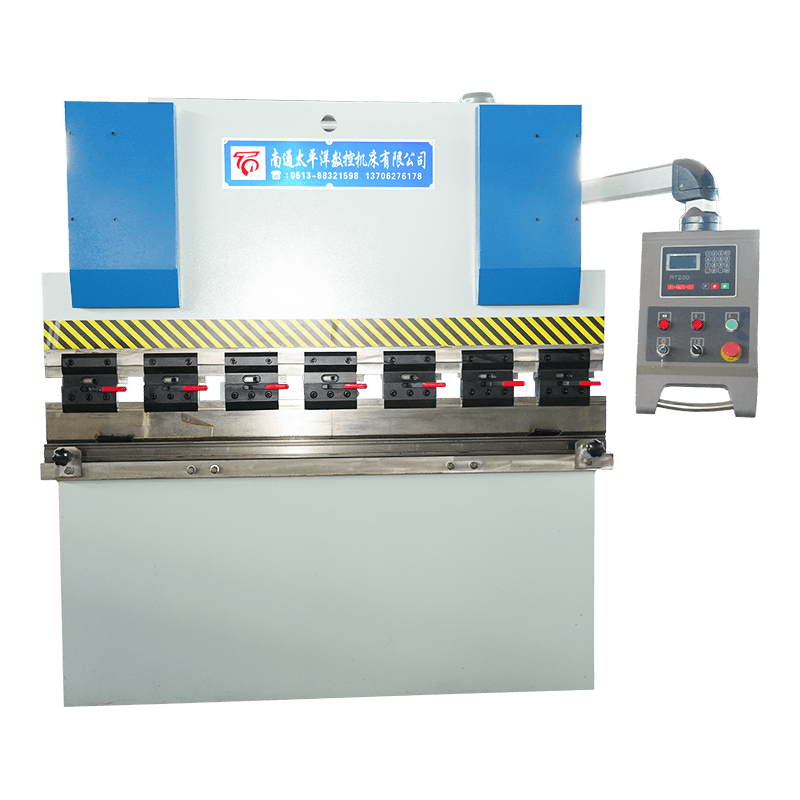
Для цехов, которые сгибают в основном более тяжелые листы простых профилей, можно использовать обычную гидравлическую машину с моторизованным задним упором, не платя за сервосинхронизацию.
 Гидравлический листогибочный пресс с ЧПУ серии WC67Y для листового металла Экономичный гидравлический листогибочный пресс с ЧПУ для более тяжелых листов и простых профилей, с памятью программ E21 или RT200 и дополнительной ручной компенсацией. Посмотреть продукт →
Большинство жалоб на угол поворота связано с четырьмя причинами, и только одна из них — это система управления машиной. Первый — прогиб: под нагрузкой ползунок прогибается вверх посередине, а станина прогибается вниз, поэтому изгиб во всю длину в центре выходит глубже, чем на концах. Выравнивание — набор клиньев или гидравлическая компенсация в станине — является стандартным решением, и оно должно быть в вашем списке спецификаций, если вы регулярно сгибаетесь почти на полную мощность.
Во-вторых, это изменение материала. Допуски по толщине листа означают, что два листа из разных рулонов могут сгибаться по-разному на одной и той же глубине пуансона, поэтому для гибки воздухом всегда требуется тестовый образец в начале партии. Третий — пружинящий возврат, который увеличивается с увеличением прочности на растяжение: нержавеющие и высокопрочные низколегированные марки пружинят заметно сильнее, чем мягкая сталь, и требуют либо перегиба, либо коррекции угла. Четвертое — температура масла: машина, которая утром работает холодная, а днем горячая, может заноситься, если в системе управления не компенсируется значение глубины. На машине с сервосинхронизацией этот дрейф постоянно корректируется; на торсионной машине этого нет.
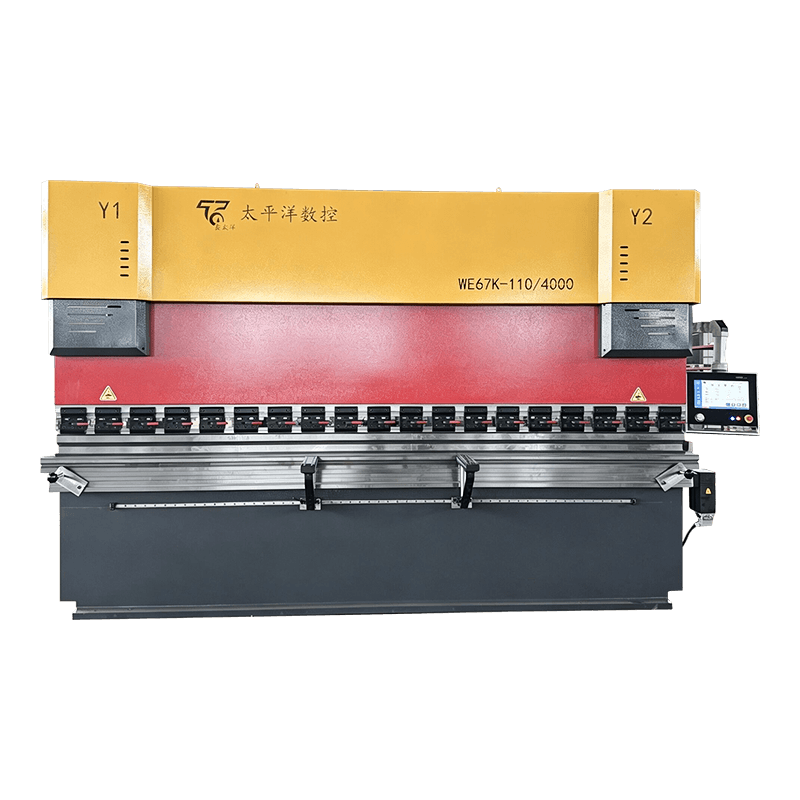 WE67K Электрогидравлический серволистогибочный пресс с ЧПУ Высокоточный листогибочный пресс с сервосинхронизацией, многоосным задним упором и непрерывной коррекцией для обеспечения постоянной точности гибки по всей рабочей длине. Посмотреть продукт →
Гидравлические листогибочные прессы выходят из строя в предсказуемых местах, и почти все дорогостоящие неисправности начинаются с дешевых. Гидравлический контур, синхронизация и задний упор являются причиной большинства незапланированных остановок, а короткая еженедельная программа позволяет выявить большинство из них до того, как они приведут к остановке производства. Наш руководство по техническому обслуживанию гидравлического гибочного станка охватывает полный график; вот пять пунктов, которые стоит сделать в первую очередь.
Две машины с одинаковым тоннажем и длиной изгиба могут быть совершенно разными покупками, поскольку в заголовке ничего не говорится о контроле, коронировании или приемочных испытаниях. Прежде чем сравнивать цены, напишите следующее на бумаге.
| Товар | Что констатировать | Почему это важно |
|---|---|---|
| Номинальная сила | Тоннаж при заявленном раскрытии матрицы и прочности материала | Предотвращает перегрузку при последующей установке более узкой матрицы. |
| Длина изгиба | Положения изгиба по всей длине и со смещением от центра | Прогиб рамы сильнее всего на концах. |
| Повторяемость угла | Количество испытательных изгибов и принятый допуск | Единственный чек, отражающий реальное производство |
| Безопасность | Световая завеса, двуручное управление, защита предохранительного клапана | Законодательные требования и защита оператора |
| Документация | Гидравлическая схема, схема подключения, резервное копирование параметров | Сокращает время устранения неполадок вдвое |
| Запасные части | Комплекты уплотнений, фильтрующие элементы, компоненты заднего манометра | Время простоя зависит от того, что уже есть на вашей полке |
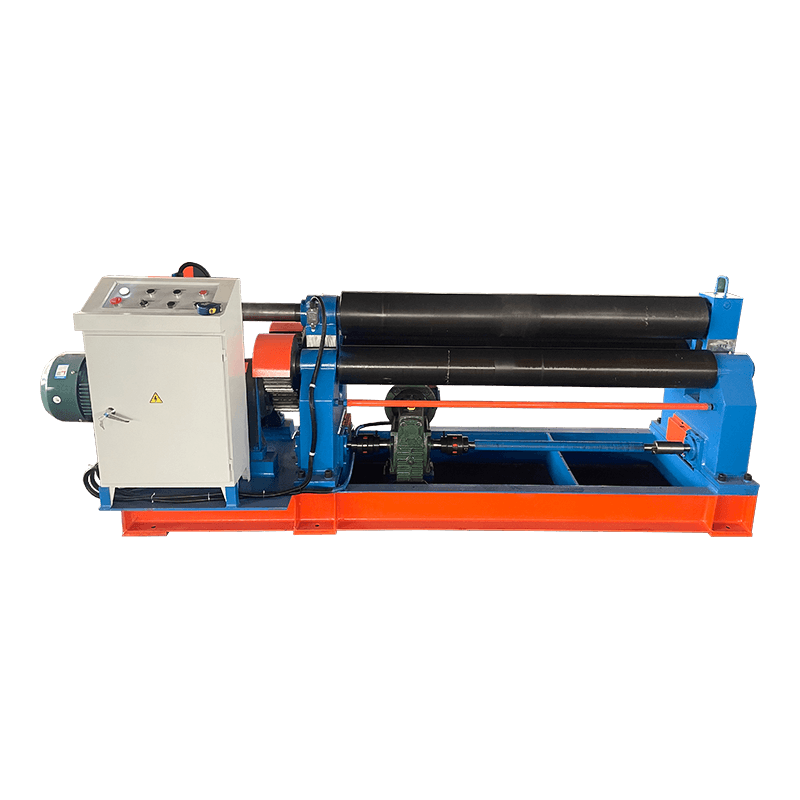
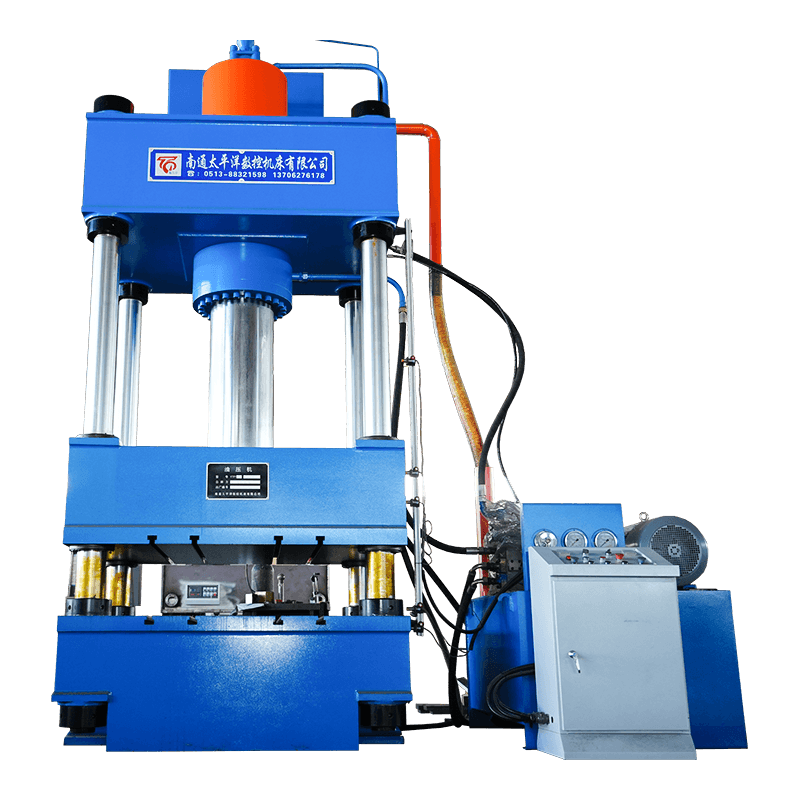
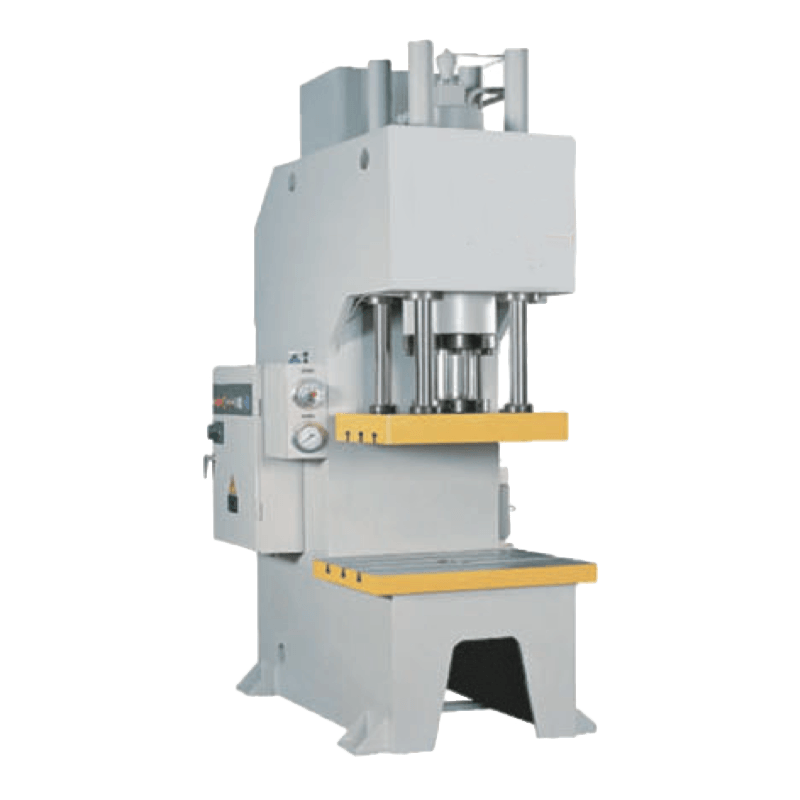
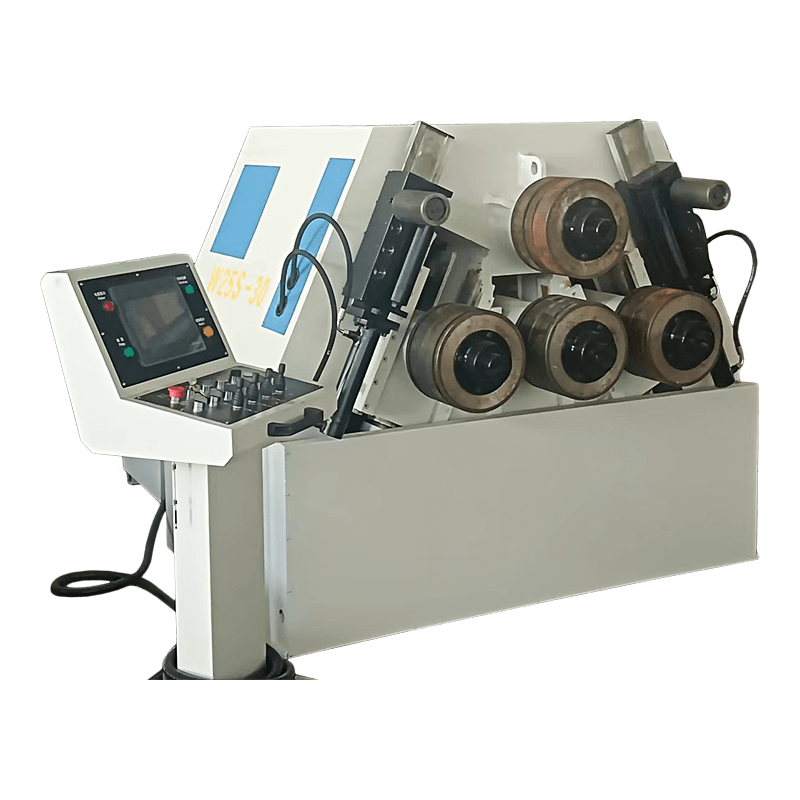
Для справки, Nantong Pacific CNC Machine Tool производит все три архитектуры — простой гидравлический, торсионно-синхронизированный и электрогидравлический сервопривод — в Хайане, Цзянсу, и экспортирует в Юго-Восточную Азию, Европу, США и на Ближний Восток. Вы можете просмотреть полный диапазон листогибочных прессов наряду с ножницами, прокатными машинами и прессами, что помогает, когда одному поставщику приходится покрывать всю производственную линию, а не одну машину.
Гидравлическая часть описывает привод: давление масла перемещает плунжер. ЧПУ описывает систему управления, которая устанавливает глубину штока, положение заднего упора и иногда выпуклость. Большинство современных гидравлических листогибочных прессов в той или иной форме имеют ЧПУ, поэтому эти два термина скорее пересекаются, чем конкурируют.
Используйте P (t/m) ≈ 65 × t²/V для мягкой стали, при этом V = 8 × t. Для изготовления пластины толщиной 6 мм на штампе диаметром 48 мм требуется около 49 т/м, поэтому для гибки 3000 мм требуется примерно 146 т — машина с усилием от 160 до 200 т покрывает ее с запасом.
Цена меняется в зависимости от тоннажа, длины изгиба, количества осей ЧПУ, выпуклости и оснастки. Две машины одного и того же размера могут приземляться далеко друг от друга после добавления сервосинхронизации и управления осями 3 1 или 4 1, поэтому запросите ценовое предложение по вашим собственным чертежам деталей.
Соблюдайте интервалы замены, указанные производителем, и берите пробу масла не реже одного раза в год. Тепло, пыль и вода являются обычными причинами преждевременной деградации, а фильтрующие элементы обычно требуют замены чаще, чем само масло.
Да, но нержавеющие и высокопрочные марки требуют большего усилия и большей компенсации упругости, чем мягкая сталь. Подберите машину для работы с самым твердым материалом в рамках предполагаемой рабочей нагрузки, а не для сегодняшней работы с мягкой сталью.
Световые завесы или лазерные ограждения в зазоре между инструментами, двуручное управление, предохранительный клапан, защищающий гидравлический контур от перегрузки, и механические упоры на подъемнике. Перед отправкой убедитесь, что машина имеет сертификацию, необходимую на вашем рынке.
Связанные продукты
Связаться с нами
Заводский адрес
Промышленный парк Сичан, посёлок Чэндун, Город Хайан, город Наньтун, провинция Цзянсу, Китай
Электронная почта
Телефон
+86-13906278466
продукция
QR -код

 English
 русский
 عربى